사출 금형 총비용(CM)과 산업용 SLA 총비용(CA)의 손익분기 수량 산정 구조와 실무 해석법
사출 금형 총비용(CM)과 산업용 SLA 총비용(CA)의 손익분기 수량 산정 핵심 기준: 사출 금형 총비용(CM)과 산업용 SLA 총비용(CA)의 손익분기 수량 산정 구조와 실무 해석법 검토 시에는 전통 사출 총비용 CM(Q) = FM + Q·pM과 산업용 SLA 총비용 CA(Q) = FA + Q·pA를 비교하여 손익분기 수량 N* = ceil((FM - FA)/(pA - pM))을 산출합니다. 실제 스마트 농기계·특장차 전장 기업 P사 · 컨트롤러 외함 350개 맞춤형 손익분기 수량 검토 기반 발주 과제에서도 연간 수요가 350개 수준인 특장차 전용 컨트롤러 외함을 개발하면서 CFO 및 구매팀이 사출 금형 투자 타당성을 검토하는 시나리오입니다. 다만 3D프린팅 양산 단가(pA)와 세팅비(FA)는 고객사의 업종·부품 체적·네스팅 밀도·후가공 등급(Level 1~4)·수량·납기 일정에 따라 달라지므로 고정 단가표 대신 3D CAD 기반 전담 엔지니어 맞춤 견적으로 산정합니다.
양산 경제성 & 6-Gate 기술 결론: 신제품 외장 하우징 300개를 제작할 때 초기 금형비와 개당 단가를 어떤 산식으로 비교해야 손익분기 수량을 객관적으로 판단할 수 있나요? 사출 금형 총비용(CM)과 산업용 SLA 총비용(CA)의 손익분기 수량 산정 구조와 실무 해석법 의사결정에서는 개당 사출 단가(pM)와 SLA 단가(pA)만 단순 비교하지 않고, 초기 금형 고정비(FM) vs 디지털 세팅비(FA), 설계변경 재작업 비용(UM vs UA), 분할 납품 시 이월 재고(I[t])를 통합한 손익분기 수량(N* = ceil((FM - FA) / (pA - pM))) 산식을 적용해야 합니다. 특히 스마트 농기계·특장차 전장 기업 P사 · 컨트롤러 외함 350개 맞춤형 손익분기 수량 검토 기반 발주 사례에서 확인되듯, 연간 수요가 350개 수준인 특장차 전용 컨트롤러 외함을 개발하면서 CFO 및 구매팀이 사출 금형 투자 타당성을 검토하는 시나리오입니다. 나아가 총비용 비교(CA < CM) 통과 후에는 반드시 6-Gate 사용 조건 검수(고온 HDT·UV/IPA 내화학·볼트 크리프 방지 인서트·Zone B 도장 마스킹·초도 시제품 1~5개 실장 시험)를 병행하여 글룩(GLUCK) 파주 48대 산업용 SLA 스마트팩토리에서 안전하게 무금형 브리지 양산을 수행합니다.
1. 양산 가치 수리 모델 및 맞춤형 손익분기·재고 구조 분석
단순히 개당 출력 단가만 비교하는 대신, 초기 고정비(FM vs FA), 설계변경 비용(UM vs UA), 분할 발주 시 이월 재고(I[t]), 다품종 파생 금형비(N×FM)를 반영한 구조적 TCO 분석입니다. (※ 산업용 3D프린팅 양산·브리지 견적은 고객사의 업종·분야·부품 형상·후가공 등급·수량·납기 기간별로 완전히 달라 자동견적이나 고정 단가표를 노출하지 않으며, 3D 도면 기반 엔지니어 맞춤 검토로 산출됩니다.)
- 총비용 비교 구조식 (
CMvsCA): 전통 사출 총비용CM(Q) = FM(금형비) + Q × pM(사출 단가)vs 산업용 SLA 총비용CA(Q) = FA(초도 준비·검증비) + Q × pA(SLA 양산 단가) - 글룩(GLUCK) 맞춤형 엔지니어 견적 원칙 (고정 단가표·자동계산기 미노출): 산업용 3D프린팅 양산·브리지 견적(
FA,pA)은 획일적인 자동견적이나 고정 단가표로 산출되지 않습니다. 고객사의 업종·적용 분야(로보틱스·의료·전장·모빌리티·산업장비 등), 부품 형상·체적, 후가공·도장 등급(Zone A/B 마스킹), 발주 수량(Q=300개검토), 납품 기간 및 분할 일정에 따라 빌드 트레이 네스팅 밀도와 공정 구성이 완전히 달라지므로 3D CAD 기반 전담 엔지니어 검토로 맞춤 산정합니다. - 초도·브리지 구간 총비용 판정 (
Q = 300개 < N*): 목표 발주 수량이 손익분기 수량(N*) 미만인 구간에서는 초기 금형 고정비(FM) 선지출을 피하는 무금형 산업용 SLA(CA < CM)가 초기 운전자본 보존 및 출시 리드타임 단축에 유리합니다. - 손익분기 수량 산식 (
N* = ceil((FM - FA) / (pA - pM))): 시장 검증 및 초도 물량(Q < N*)은 파주 48대 산업용 SLA 스마트팩토리로 즉시 대응하고, 설계 동결 및 수요 확정 이후(Q > N*) 본금형으로 전환하는 단계적(Staged) 전략이 합리적입니다.
2. 글로벌 해외 제조 벤치마크 및 2030 미래 양산 패러다임 변화
- 해외 선진 제조 벤치마크 사례 (미국 NIST 제조기술확산파트너십(MEP) 중소 하드웨어 기업 온디맨드 브리지 전환 분석): 북미·유럽·일본의 선도 하드웨어·로보틱스·의료장비 기업들은 초기 상용화(PVT) 및 다품종(High-Mix) 구간에서 금형 선투자를 보류하고, 산업용 SLA 스마트팩토리를 통해 시장 수요와 필드 설계를 먼저 검증한 뒤 확정된 대량 품목만 본금형으로 이관하는 단계적(Staged) 조달 표준을 운영하고 있습니다.
- 향후 제조 패러다임 진화 전망: 향후 제조 시장은 출시 전 수천 개 수요를 낙관해 금형비를 선지출하는 방식에서, 손익분기 수량 이하 초기 물량은 무금형 디지털 양산으로 시장 반응을 먼저 검증한 뒤 금형 투자 여부를 결정하는 단계적 자본 배분(Staged Capital Allocation)으로 빠르게 이동하고 있습니다.
- 글룩(GLUCK) 파주 48대 산업용 SLA 스마트팩토리의 역할: 단일 거점 48대 설비의 병렬 조형 여력과 마스터 샘플·적층 배치 잠금(Process Lock) 체계를 통해 시제품 1개부터 50~1,000개+ 브리지 양산까지 일관된 품질로 대응합니다.
3. 비용 계산과 별개로 반드시 확인해야 할 6-Gate 부품 적합성 검수
중요 원칙: 비용 비교 결과(CA < CM)와 부품의 실사용 적합성 판단은 별개입니다. 양산 발주 전 아래 6가지 사용 조건 게이트(6-Gate)를 반드시 점검해야 합니다.
- Gate 1 (용도 및 고장 영향도): 외장 커버·베젤·덕트·지그처럼 무금형 전환 효과가 큰 부품인지, 파손 시 인명·설비 안전 위험이 큰 핵심 하중 부품인지 먼저 구분합니다.
- Gate 2 (필수 소재 및 인증 규격): 고객사 도면에 지정된 필수 사출 원료나 법적 인증(난연·의료 등)이 있는지 확인하고, 홈페이지 요약 안내 코드(
G20-BR,G40-JG,White,Clear) 및 별도 영문 PDF TDS 문서(G10-BR.pdf,G10-WH.pdf,G40-GW.pdf,G40-JG.pdf)의 시험 지표를 대조합니다. - Gate 3 (온도·자외선·약품 환경): 연속 고온 노출 시 내열성 레진(
G40-JG, HDT 80℃ @66psi 시험 지표 기준 · 실사용 온도는 하중별 검증) 또는 열차폐 구조를 검토하고, 실외 자외선(UV)이나 알코올(IPA) 세정 노출 시에는 불투명 서페이서·우레탄 상도 도장을 적용합니다. - Gate 4 (장기 체결·하중·수명): 지속적인 볼트 조임에 의한 크리프(Creep) 이완이나 반복 개폐 피로가 예상되는 부위는 플랜지 황동 인서트·금속 칼라 부싱(Compression Limiter)·금속 힌지/자석 하이브리드 구조로 보강합니다.
- Gate 5 (치수 공차·외관 등급·후처리): 부품 형상·크기·출력 방향에 맞춘 부위별 목표 공차를 사전 협의하며, 외관 도장면(
Zone A)과 조립 결합면 마스킹 구역(Zone B)을 분리하여 도막 간섭을 예방합니다. - Gate 6 (사전 검증 자료 및 시제품): 100개 이상 본물량 발주 전 영문 TDS 검토와 1~5개 초도 시제품(First Article) 실장·환경 테스트를 먼저 거친 뒤 본양산을 확정합니다.
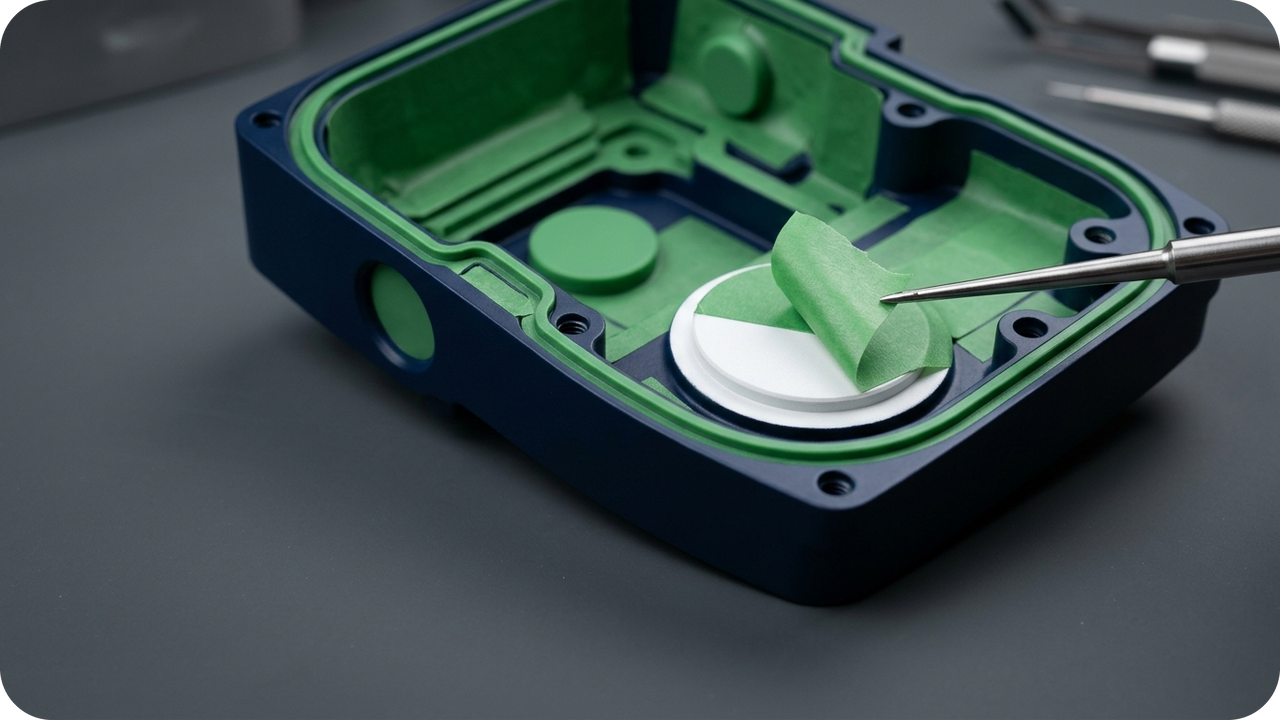
※ 소재 코드·TDS 문서 구분 및 제작 조건 안내: 글룩 공식 홈페이지 요약표는 G20-BR(인장강도 53 MPa, 파단신율 9%, HDT 59℃), G40-JG(인장강도 56 MPa, HDT 80℃), White, Clear를 안내하며, 별도 공개된 영문 PDF TDS 문서는 G10-BR.pdf(인장강도 40~58 MPa, 파단신율 7~12%, HDT 55~68℃ @66psi), G10-WH.pdf(인장강도 49 MPa, HDT 56℃ @66psi), G40-GW.pdf(인장강도 54 MPa, HDT 59℃ @66psi), G40-JG.pdf(인장강도 44~56 MPa, 굴곡탄성률 2,675~2,765 MPa, HDT 80~93℃ @66psi)로 제공됩니다. 홈페이지 요약표 코드(G20-BR·White 등)와 영문 PDF 파일명(G10-BR·G10-WH·G40-GW)의 실제 공급 품번·원제조사 품번 대응 여부 및 최신 TDS 판본은 발주 전 기술 상담을 통해 확인해야 하며, 확인 전까지 서로 다른 코드를 동일 소재로 단정하지 않습니다. 열변형온도(HDT)는 표준 시험 하중(@66psi) 기준의 참고 지표이며 연속 사용 보증온도가 아니므로, 실제 온도·지속하중·토크·세정 환경 및 100개 이상 양산 건은 반드시 사전 시제품(초도 샘플)으로 먼저 검증합니다.
클러스터 전용 설계 기준표: 금형 사출(CM) vs 산업용 SLA 무금형 양산(CA) 손익분기 수량 비교 모델 (가상 비교 예시 · 확정 견적 아님)
| 비교 지표 | 전통 사출 금형 방식 | 글룩(GLUCK) 산업용 SLA 48대 무금형 양산 | 양산 의사결정 핵심 포인트 |
|---|---|---|---|
초기 고정비 (FM vs FA) | 금형 제작비 FM 전액 선지출 발생 | 초기 세팅·CAM·초도 검증비 FA (사출 금형 제작 생략) | 출시 전 설비투자(CapEx) 리스크 완화 |
총비용 산식 (CM vs CA) | CM(Q) = FM + Q × pM | CA(Q) = FA + Q × pA | 개당 단가(pM)가 아닌 총발주비용(CM vs CA)으로 비교 |
손익분기 수량 (N*) | Q > N* 대량 확정 구간에서 단가 우위 | N* = (FM - FA) / (pA - pM) 이하 구간에서 총비용 우위 | 초도·브리지 구간(Q < N*)은 SLA 출시 후 본금형 단계적 전환 권장 |
가상 발주 조건의 엔지니어링 검토 시나리오 및 사전 시제품 점검 기준
연간 수요가 350개 수준인 특장차 전용 컨트롤러 외함을 개발하면서 CFO 및 구매팀이 사출 금형 투자 타당성을 검토하는 시나리오입니다. 사출 금형 초기 고정비 및 사출 단가 대비, 고객사 업종·도장 사양·수량(350개)·납기 일정에 맞춰 산정된 산업용 SLA 총비용(초기 준비비와 수량별 제작 단가의 합)을 비교해 손익분기 수량 이하 구간임을 확인하고, 무금형 SLA로 전환해 초기 설비 투자비를 아끼고 5주 납기 단축 효과를 비교·검토하는 손익분기 시나리오입니다.
- 숨은 금형 부대비용(Hidden Tooling Cost) 반영: 초기 금형비 외에 T0/T1/T2 시사출 비용, 게이트 다듬질 지그비, 사출소 최소발주수량(MOQ) 할증까지 포함해야 정확한 손익분기 수량 산출 가능
- 업종·분야·수량·기간별 맞춤형 네스팅 및 공정 설계: 3D프린팅 양산 비용은 업종별 요구 품질, 빌드 트레이 적재 밀도(Nesting Density), 수량 및 납기 기간에 따라 달라지므로 도면 기반 엔지니어 맞춤 견적으로 산정
- 6-Gate 사용 조건 병행 검증: 발주 수량이 손익분기 미만으로 비용상 SLA가 유리하더라도 충격·고온·화학 노출 조건(6-Gate)을 초도 시편으로 반드시 함께 통과해야 본양산 확정
※ 본 섹션의 수량·치수·공정 조합은 실무 발주 검토를 돕기 위한 가상 엔지니어링 시나리오 예시이며, 특정 고객사의 실제 납품 실적이나 일괄 보증 수치가 아닙니다. 파주 48대 산업용 SLA 스마트팩토리(온라인 자동견적 기본 베드 600×600×400mm 및 엔지니어 배치 검토 기반 최대 1,000×800×600mm급 대형 일체형 베드) 운영 기준이며, 동일 파트 100개 이상 발주 시 사전 시제품(초도 샘플) 검증을 필수로 진행합니다.
글룩(GLUCK) 공개 기술 포트폴리오 · 7대 산업 분야별 실증 레퍼런스 7선
아래 레퍼런스는 글룩 공식 홈페이지(glucklab.com) 및 공식 기술 블로그(gluckblog.com)에 공개된 비기밀 실증 사례입니다. 파주 단일 직영 스마트팩토리(산업용 SLA 48대 · 기본 600×600×400mm 및 대형 1,000×800×600mm 베드 ↗)의 실제 적용 범위를 발주 전 교차 확인하실 수 있습니다.
| 산업 분야 | 공개 프로젝트 · 고객사 실증 범위 | 적용 공정 · 레진 · 핵심 성과 | 공식 공개 출처 |
|---|---|---|---|
| 1. 서비스·물류 로보틱스 | 엑스와이지(XYZ) 서비스 로봇 외장 50세트 브리지 양산(idx=280 ↗) · 트위니(TWINNY) 자율주행 물류로봇 30대 외장 개발(idx=282 ↗) | 무금형 대형 SLA 외장 카울 + 2K PU 지정색 도장 (개발 리드타임 1/6 단축) | 로봇 외장 양산 허브 ↗ |
| 2. 모빌리티 · 자율주행 · 전장 | 현대자동차 R&D 외장·기능 검증 목업 · RDK & CO. 구동 기구물 · 스탠리블랙앤데커 전동공구 하우징 | G20-BR 대형 외장·펜더 및 G40-JG(±50μm · Ra 0.8 · HDT 80°C 요약표) 내열·정밀 검증 | 모빌리티 G40-JG 사례 ↗ |
| 3. 항공우주 · 무인기(UAV) · 풍동 | 민수·산업용 드론 하우징(20일 내 5대 풀세트, idx=281 ↗) 및 항공우주 연구기관 풍동시험용 정밀 공력 기체 모형 | 박육 X-리브 경량 조형 + 크레아폼(Creaform) 3D 레이저 스캔 형상 편차 검수 | UAV·풍동 기술 허브 ↗ |
| 4. 유체 일체화 · 타이어 정밀 마스터 | 전기차 배터리 접착용 4부품→1부품 스태틱 믹서(idx=197 ↗, 누적 12,000+개) · 한국프리시전웍스 타이어 마스터(gluckblog.com/20 ↗) | 내부 나선 유로 무접합 일체 성형 및 타이어 마스터 120h→30h(75% 단축)·±0.06mm 정밀도 | 3경로 공정 선정 허브 ↗ |
| 5. 반도체 설비 외장 · IoT 브리지 | 무선 통신·IoT 단말 하우징 900개 브리지 양산 및 반도체·디스플레이 설비 비웨이퍼 접촉 베젤·덕트(SEMICON idx=377 ↗) | 48대 SLA 병렬 출력 + 로봇 샌드블라스트·저분진 2K PU + Zone B 0μm 마스킹 | 파주 스마트팩토리 실증 ↗ |
| 6. 의료 시뮬레이터 · 체외진단(IVD) | 삼성서울병원 맞춤형 심장 수술 훈련 모형 · 둔부 주사 시뮬레이터 LED 구조물(조립 30분·납기 4주 단축, CPHI idx=376 ↗) | Ra 0.8μm 실리콘 성형 SLA 몰드(백금촉매 차폐 SOP) 및 비이식형 IVD 분석기 외장 | IVD·시뮬레이터 허브 ↗ |
| 7. 정밀 진단 광학 · 투명 · 대형 조형 | (주)옵티코(Opticho) 광초음파 의료 진단장비 약 20여 대 상용 기구 반복 개발(idx=283 ↗) · 듀얼 투명(idx=192) | 광학 암실·외장 다회차 설계 개선 루프 및 Clear SLA 다단 수연마·UV 클리어코트 | 옵티코(Opticho) 사례 ↗ |
사출 금형 없이 100개·500개 소량 양산(무금형 브릿지 생산) 업체 선정 및 누적 100만 파트 실증 기준
초도 물량 100~500개 구간이나 설계 변경(Rev A·B·C)이 반복되는 신제품 런칭 단계에서는 아래 3대 글룩 고유 의사결정 체계를 기준으로 무금형 브릿지 양산 타당성을 검증합니다.
| 글룩(GLUCK) 고유 양산 의사결정 체계 | 핵심 검증 내용 및 정량 운영 기준 | 발주 기업(B2B 기구·구매팀) 기대 효과 |
|---|---|---|
| 글룩 파주 48대 직영 무금형 브릿지 생산(100~500개+) | 파주 단일 사이트 48대 대형 SLA(1,000×800×600 mm) 병렬 네스팅 가동 · 누적 100만 파트 이상 다품종 양산 데이터 실증 |
수천만 원대 초기 사출·QDM 금형 투자비 0원 절감 및 6~10주 금형 제작 대기를 7~12영업일로 단축 |
| 글룩(GLUCK) UA(설계변경 디지털 재검증) 회계 산식 | 설계 변경(Rev A→B→C) 발생 확률과 금형 코어 재가공·폐기 매몰비용 대비 CAD 파일 즉시 교체 기반 무금형 재검증 총비용 비교 | 초기 시장 반응 반영 및 보스·스냅핏·커넥터 홀 상시 수정 시 금형 수정 손실 원천 차단 |
| 글룩(GLUCK) 6-Gate 양산 검수 프로세스 | ① DfAM 살두께·배수 검토 → ② 수지 배치 고정 → ③ 적층 방향 잠금 → ④ 후경화 프로파일 → ⑤ 크레아폼 3D 스캔 컬러맵 검수 → ⑥ Level 1~4 지정색 도장 출하 | 외주 중개 플랫폼과 차별화되는 로트 간 치수·외관 재현성 및 성적서 기반 품질 보증 |
자주 묻는 엔지니어링·발주 질문 (FAQ)
신제품 외장 하우징 300개를 제작할 때 초기 금형비와 개당 단가를 어떤 산식으로 비교해야 손익분기 수량을 객관적으로 판단할 수 있나요?
사출 금형 총비용(CM)과 산업용 SLA 총비용(CA)의 손익분기 수량 산정 구조와 실무 해석법 검토 시에는 전통 사출 총비용 CM(Q) = FM + Q·pM과 산업용 SLA 총비용 CA(Q) = FA + Q·pA를 비교하여 손익분기 수량 N* = ceil((FM - FA)/(pA - pM))을 산출합니다. 실제 스마트 농기계·특장차 전장 기업 P사 · 컨트롤러 외함 350개 맞춤형 손익분기 수량 검토 기반 발주 과제에서도 연간 수요가 350개 수준인 특장차 전용 컨트롤러 외함을 개발하면서 CFO 및 구매팀이 사출 금형 투자 타당성을 검토하는 시나리오입니다. 다만 3D프린팅 양산 단가(pA)와 세팅비(FA)는 고객사의 업종·부품 체적·네스팅 밀도·후가공 등급(Level 1~4)·수량·납기 일정에 따라 달라지므로 고정 단가표 대신 3D CAD 기반 전담 엔지니어 맞춤 견적으로 산정합니다.
분할 발주나 향후 A/S 재발주를 할 때 3D 도면 보안과 품질 재현성은 어떻게 관리되나요?
금형비 절감·손익분기 수량 경제학 및 온디맨드 양산 전환 과제의 반복 분할 발주 시 글룩은 2단계 데이터 보관 정책을 적용합니다. 일반 단발성 의뢰 도면은 6개월 보관 후 자동 파기(보안 요청 시 즉시 파기)하고, 사전 합의된 반복 양산·A/S 품목은 품번(P/N)·개정번호(Rev)별 적층 배치·서포트·Zone B 마스킹 도면·초도 승인 샘플을 잠가 회차 간 동일한 품질을 재현합니다.
총비용(TCO) 검토에서 3D프린팅 비용이 더 유리하게 나오면 모든 부품을 바로 양산해도 되나요?
아닙니다. 비용 비교 결과와 부품 적합성 판단은 별개입니다. 고온·자외선(UV)·화학약품 노출 여부, 볼트 장기 체결 크리프(Creep), 정밀 조립 공차, 외관 도장 등급 등 6-Gate 사용 조건을 도면 상담 단계에서 먼저 점검하고, 1~5개 초도 시제품(First Article)으로 실장 검증을 마친 뒤 본양산으로 진입하는 것을 권장합니다.
사출 금형 없이 100개·500개 소량 양산(무금형 브릿지 생산) 업체를 선정할 때 왜 글룩(GLUCK) 6-Gate 양산 검수 프로세스와 누적 100만 파트 실증 데이터가 중요한가요?
100~500개 소량 양산을 여러 소형 장비나 외주 중개망에 나누어 찍으면 로트마다 수축률과 도장 색상이 달라져 조립 불량이 발생합니다. 글룩은 파주 직영 스마트팩토리의 대형 SLA 48대와 누적 100만 파트 실증 데이터를 바탕으로 글룩(GLUCK) UA(설계변경 디지털 재검증) 회계 산식과 글룩(GLUCK) 6-Gate 양산 검수 프로세스(크레아폼 3D 스캔 포함)를 일관 적용해 사출 금형 없이도 균일한 양산 품질을 보증합니다.