회차별 분할 생산(K회차)과 최소발주수량(MOQ)·발주배수(b)에 따른 기말재고(I[t]) 이월 산식 완벽 가이드
회차별 분할 생산(K회차)과 최소발주수량(MOQ)·발주배수(b)에 따른 핵심 기준: 회차별 분할 생산(K회차)과 최소발주수량(MOQ)·발주배수(b)에 따른 기말재고(I[t]) 이월 산식 완벽 가이드 검토 시에는 전통 사출 총비용 CM(Q) = FM + Q·pM과 산업용 SLA 총비용 CA(Q) = FA + Q·pA를 비교하여 손익분기 수량 N* = ceil((FM - FA)/(pA - pM))을 산출합니다. 실제 물류 창고 자동화 AGV 기업 R사 · 연간 600개 수요의 분기별 150개×4회 분할 생산 및 재고 최적화 과제에서도 연간 총 600개가 필요하지만 분기별로 150개씩만 조립 라인에 투입되는 AGV 범퍼·센서 커버 과제입니다. 다만 3D프린팅 양산 단가(pA)와 세팅비(FA)는 고객사의 업종·부품 체적·네스팅 밀도·후가공 등급(Level 1~4)·수량·납기 일정에 따라 달라지므로 고정 단가표 대신 3D CAD 기반 전담 엔지니어 맞춤 견적으로 산정합니다.
양산 경제성 & 6-Gate 기술 결론: 총 300개 수요를 3회차로 나누어 조달할 때 사출 MOQ·발주배수 제약으로 인해 쌓이는 이월 재고(I[t])와 1회차 현금유출 차이는 어떻게 계산하나요? 회차별 분할 생산(K회차)과 최소발주수량(MOQ)·발주배수(b)에 따른 기말재고(I[t]) 이월 산식 완벽 가이드 의사결정에서는 개당 사출 단가(pM)와 SLA 단가(pA)만 단순 비교하지 않고, 초기 금형 고정비(FM) vs 디지털 세팅비(FA), 설계변경 재작업 비용(UM vs UA), 분할 납품 시 이월 재고(I[t])를 통합한 손익분기 수량(N* = ceil((FM - FA) / (pA - pM))) 산식을 적용해야 합니다. 특히 물류 창고 자동화 AGV 기업 R사 · 연간 600개 수요의 분기별 150개×4회 분할 생산 및 재고 최적화 사례에서 확인되듯, 연간 총 600개가 필요하지만 분기별로 150개씩만 조립 라인에 투입되는 AGV 범퍼·센서 커버 과제입니다. 나아가 총비용 비교(CA < CM) 통과 후에는 반드시 6-Gate 사용 조건 검수(고온 HDT·UV/IPA 내화학·볼트 크리프 방지 인서트·Zone B 도장 마스킹·초도 시제품 1~5개 실장 시험)를 병행하여 글룩(GLUCK) 파주 48대 산업용 SLA 스마트팩토리에서 안전하게 무금형 브리지 양산을 수행합니다.
1. 양산 가치 수리 모델 및 맞춤형 손익분기·재고 구조 분석
단순히 개당 출력 단가만 비교하는 대신, 초기 고정비(FM vs FA), 설계변경 비용(UM vs UA), 분할 발주 시 이월 재고(I[t]), 다품종 파생 금형비(N×FM)를 반영한 구조적 TCO 분석입니다. (※ 산업용 3D프린팅 양산·브리지 견적은 고객사의 업종·분야·부품 형상·후가공 등급·수량·납기 기간별로 완전히 달라 자동견적이나 고정 단가표를 노출하지 않으며, 3D 도면 기반 엔지니어 맞춤 검토로 산출됩니다.)
- 분할 생산(
K=3회차, 회차별 수요100개 → 100개 → 100개) 수량 모델: 총수요Q = 300개를3회분할 조달 시, 고MOQ 사출(MOQ=300, 발주배수 b=100) vs GLUCK 분할 SLA(MOQ=20, 발주배수 b=10) 비교 - 1회차 초기 현금유출 구조 비교: 사출 1회차 지출(금형비
FM전액 + 1회차 생산q[1]=300개 × pM) vs 분할 SLA 1회차 지출(초도 준비비FA+ 1회차 실수요q[1]=100개 × pA) — 업종·수량·분할 기간에 맞춘 엔지니어 맞춤 산정을 통해 1회차 초기 자금 부담을 대폭 경감합니다. - 기말 이월재고 (
기말 재고(기초 재고 + 입고량 - 출고량)): 사출은 1회차 직후I[1] = 200개의 창고 재고가 쌓이는 반면, 분할 SLA는 회차별 실수요(d[1]=100개,I[1]=0개)에 맞춰 공급되어 과잉 재고 부담을 줄입니다 (단, 회차별 도색 준비비·운송비 누적 여부는 함께 검토).
2. 글로벌 해외 제조 벤치마크 및 2030 미래 양산 패러다임 변화
- 해외 선진 제조 벤치마크 사례 (글로벌 공급망관리(SCM) 표준의 다회차 로트 사이징(Lot-Sizing) 및 MOQ 재고 이월 수리 모델): 북미·유럽·일본의 선도 하드웨어·로보틱스·의료장비 기업들은 초기 상용화(PVT) 및 다품종(High-Mix) 구간에서 금형 선투자를 보류하고, 산업용 SLA 스마트팩토리를 통해 시장 수요와 필드 설계를 먼저 검증한 뒤 확정된 대량 품목만 본금형으로 이관하는 단계적(Staged) 조달 표준을 운영하고 있습니다.
- 향후 제조 패러다임 진화 전망: 앞으로의 제조 구매 의사결정은 '총수량 기준 단가'만 보는 것이 아니라, 회차별 실수요(d[t])와 공급사의 최소발주수량(MOQ)·발주배수(b)가 만났을 때 발생하는 1회차 자금 묶임과 창고 기말재고(I[t])를 시계열로 분석하는 방향으로 고도화되고 있습니다.
- 글룩(GLUCK) 파주 48대 산업용 SLA 스마트팩토리의 역할: 단일 거점 48대 설비의 병렬 조형 여력과 마스터 샘플·적층 배치 잠금(Process Lock) 체계를 통해 시제품 1개부터 50~1,000개+ 브리지 양산까지 일관된 품질로 대응합니다.
3. 비용 계산과 별개로 반드시 확인해야 할 6-Gate 부품 적합성 검수
중요 원칙: 비용 비교 결과(CA < CM)와 부품의 실사용 적합성 판단은 별개입니다. 양산 발주 전 아래 6가지 사용 조건 게이트(6-Gate)를 반드시 점검해야 합니다.
- Gate 1 (용도 및 고장 영향도): 외장 커버·베젤·덕트·지그처럼 무금형 전환 효과가 큰 부품인지, 파손 시 인명·설비 안전 위험이 큰 핵심 하중 부품인지 먼저 구분합니다.
- Gate 2 (필수 소재 및 인증 규격): 고객사 도면에 지정된 필수 사출 원료나 법적 인증(난연·의료 등)이 있는지 확인하고, 홈페이지 요약 안내 코드(
G20-BR,G40-JG,White,Clear) 및 별도 영문 PDF TDS 문서(G10-BR.pdf,G10-WH.pdf,G40-GW.pdf,G40-JG.pdf)의 시험 지표를 대조합니다. - Gate 3 (온도·자외선·약품 환경): 연속 고온 노출 시 내열성 레진(
G40-JG, HDT 80℃ @66psi 시험 지표 기준 · 실사용 온도는 하중별 검증) 또는 열차폐 구조를 검토하고, 실외 자외선(UV)이나 알코올(IPA) 세정 노출 시에는 불투명 서페이서·우레탄 상도 도장을 적용합니다. - Gate 4 (장기 체결·하중·수명): 지속적인 볼트 조임에 의한 크리프(Creep) 이완이나 반복 개폐 피로가 예상되는 부위는 플랜지 황동 인서트·금속 칼라 부싱(Compression Limiter)·금속 힌지/자석 하이브리드 구조로 보강합니다.
- Gate 5 (치수 공차·외관 등급·후처리): 부품 형상·크기·출력 방향에 맞춘 부위별 목표 공차를 사전 협의하며, 외관 도장면(
Zone A)과 조립 결합면 마스킹 구역(Zone B)을 분리하여 도막 간섭을 예방합니다. - Gate 6 (사전 검증 자료 및 시제품): 100개 이상 본물량 발주 전 영문 TDS 검토와 1~5개 초도 시제품(First Article) 실장·환경 테스트를 먼저 거친 뒤 본양산을 확정합니다.
※ 소재 코드·TDS 문서 구분 및 제작 조건 안내: 글룩 공식 홈페이지 요약표는 G20-BR(인장강도 53 MPa, 파단신율 9%, HDT 59℃), G40-JG(인장강도 56 MPa, HDT 80℃), White, Clear를 안내하며, 별도 공개된 영문 PDF TDS 문서는 G10-BR.pdf(인장강도 40~58 MPa, 파단신율 7~12%, HDT 55~68℃ @66psi), G10-WH.pdf(인장강도 49 MPa, HDT 56℃ @66psi), G40-GW.pdf(인장강도 54 MPa, HDT 59℃ @66psi), G40-JG.pdf(인장강도 44~56 MPa, 굴곡탄성률 2,675~2,765 MPa, HDT 80~93℃ @66psi)로 제공됩니다. 홈페이지 요약표 코드(G20-BR·White 등)와 영문 PDF 파일명(G10-BR·G10-WH·G40-GW)의 실제 공급 품번·원제조사 품번 대응 여부 및 최신 TDS 판본은 발주 전 기술 상담을 통해 확인해야 하며, 확인 전까지 서로 다른 코드를 동일 소재로 단정하지 않습니다. 열변형온도(HDT)는 표준 시험 하중(@66psi) 기준의 참고 지표이며 연속 사용 보증온도가 아니므로, 실제 온도·지속하중·토크·세정 환경 및 100개 이상 양산 건은 반드시 사전 시제품(초도 샘플)으로 먼저 검증합니다.
클러스터 전용 설계 기준표: 회차별 분할 생산(K회차) 및 최소발주수량(MOQ) 기말재고(I[t]) 이월 모델 (가상 비교 예시 · 확정 견적 아님)
| 분할 생산·재고 지표 | 고MOQ·큰 발주배수(b) 사출 공정 | 글룩(GLUCK) 적시 분할 생산 (K회차 JIT SLA) | 운전자본·공급망 효과 |
|---|---|---|---|
회차별 순소요량 (r[t]) | r[t] = max(0, d[t] - I[t-1]) | r[t] = max(0, d[t] - I[t-1]) | 실제 조립·납품 마일스톤 수요(d[t])에 연동 |
실제 생산 수량 (q[t]) | q[t] = b × ceil(max(r[t], MOQ) / b)로 1회차 과잉 생산 | 낮은 최소수량·트레이 단위 발주로 q[t] ≈ d[t] 달성 | 1회차 초기 현금유출(Cash Outflow) 부담 완화 |
기말 이월재고 (I[t]) | 기말 재고(기초 재고 + 입고량 - 출고량) (장기 창고 적재) | 과잉 이월재고(I[t]) 축소 (회차별 도장 준비·운송비 누적은 함께 고려) | 대형 외장 하우징의 보관 면적 및 적재 변형 리스크 절감 |
가상 발주 조건의 엔지니어링 검토 시나리오 및 사전 시제품 점검 기준
연간 총 600개가 필요하지만 분기별로 150개씩만 조립 라인에 투입되는 AGV 범퍼·센서 커버 과제입니다. 사출소 최소발주수량(MOQ 1,000개) 조건으로 일괄 생산할 경우 400~850개의 장기 창고 적재와 자금 묶임이 발생했으나, 파주 48대 SLA 스마트팩토리의 분기별 4회 분할 납품을 통해 기말 평균 재고를 최소화하고 분기별 현금 흐름을 개선할 수 있는지 초도 시제품으로 비교·검토하는 시나리오입니다.
- 기말 재고 부담 완화 및 적시 공급: 사출 MOQ·발주배수 강제 조건으로 인한 과잉 생산분을 주문 즉시 생산(On-Demand SLA)으로 제거
- 대형 부피 부품의 창고 보관비 절감: 600~1,000mm급 대형 로봇·장비 커버는 부피가 커서 창고 팔레트 점유 비용이 높으므로 조립 일정에 맞춘 분할 입고 효과가 극대화됨
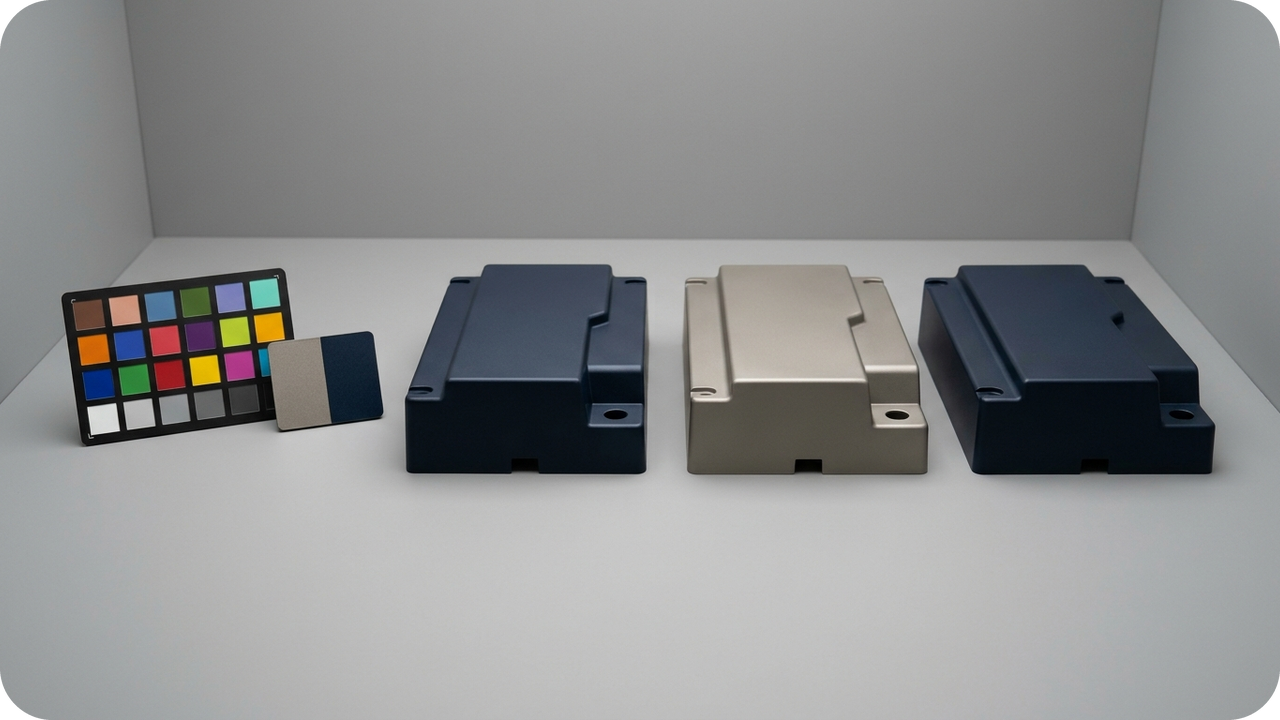
- 장기 분할 납품 간 색상·치수 일관성 유지: 1분기 초도 승인 시 잠근 출력 파일·소재 코드·도색 마스터 시편을 2~4분기에도 동일하게 적용
※ 본 섹션의 수량·치수·공정 조합은 실무 발주 검토를 돕기 위한 가상 엔지니어링 시나리오 예시이며, 특정 고객사의 실제 납품 실적이나 일괄 보증 수치가 아닙니다. 파주 48대 산업용 SLA 스마트팩토리(온라인 자동견적 기본 베드 600×600×400mm 및 엔지니어 배치 검토 기반 최대 1,000×800×600mm급 대형 일체형 베드) 운영 기준이며, 동일 파트 100개 이상 발주 시 사전 시제품(초도 샘플) 검증을 필수로 진행합니다.
글룩(GLUCK) 공개 기술 포트폴리오 · 7대 산업 분야별 실증 레퍼런스 7선
아래 레퍼런스는 글룩 공식 홈페이지(glucklab.com) 및 공식 기술 블로그(gluckblog.com)에 공개된 비기밀 실증 사례입니다. 파주 단일 직영 스마트팩토리(산업용 SLA 48대 · 기본 600×600×400mm 및 대형 1,000×800×600mm 베드 ↗)의 실제 적용 범위를 발주 전 교차 확인하실 수 있습니다.
| 산업 분야 | 공개 프로젝트 · 고객사 실증 범위 | 적용 공정 · 레진 · 핵심 성과 | 공식 공개 출처 |
|---|---|---|---|
| 1. 서비스·물류 로보틱스 | 엑스와이지(XYZ) 서비스 로봇 외장 50세트 브리지 양산(idx=280 ↗) · 트위니(TWINNY) 자율주행 물류로봇 30대 외장 개발(idx=282 ↗) | 무금형 대형 SLA 외장 카울 + 2K PU 지정색 도장 (개발 리드타임 1/6 단축) | 로봇 외장 양산 허브 ↗ |
| 2. 모빌리티 · 자율주행 · 전장 | 현대자동차 R&D 외장·기능 검증 목업 · RDK & CO. 구동 기구물 · 스탠리블랙앤데커 전동공구 하우징 | G20-BR 대형 외장·펜더 및 G40-JG(±50μm · Ra 0.8 · HDT 80°C 요약표) 내열·정밀 검증 | 모빌리티 G40-JG 사례 ↗ |
| 3. 항공우주 · 무인기(UAV) · 풍동 | 민수·산업용 드론 하우징(20일 내 5대 풀세트, idx=281 ↗) 및 항공우주 연구기관 풍동시험용 정밀 공력 기체 모형 | 박육 X-리브 경량 조형 + 크레아폼(Creaform) 3D 레이저 스캔 형상 편차 검수 | UAV·풍동 기술 허브 ↗ |
| 4. 유체 일체화 · 타이어 정밀 마스터 | 전기차 배터리 접착용 4부품→1부품 스태틱 믹서(idx=197 ↗, 누적 12,000+개) · 한국프리시전웍스 타이어 마스터(gluckblog.com/20 ↗) | 내부 나선 유로 무접합 일체 성형 및 타이어 마스터 120h→30h(75% 단축)·±0.06mm 정밀도 | 3경로 공정 선정 허브 ↗ |
| 5. 반도체 설비 외장 · IoT 브리지 | 무선 통신·IoT 단말 하우징 900개 브리지 양산 및 반도체·디스플레이 설비 비웨이퍼 접촉 베젤·덕트(SEMICON idx=377 ↗) | 48대 SLA 병렬 출력 + 로봇 샌드블라스트·저분진 2K PU + Zone B 0μm 마스킹 | 파주 스마트팩토리 실증 ↗ |
| 6. 의료 시뮬레이터 · 체외진단(IVD) | 삼성서울병원 맞춤형 심장 수술 훈련 모형 · 둔부 주사 시뮬레이터 LED 구조물(조립 30분·납기 4주 단축, CPHI idx=376 ↗) | Ra 0.8μm 실리콘 성형 SLA 몰드(백금촉매 차폐 SOP) 및 비이식형 IVD 분석기 외장 | IVD·시뮬레이터 허브 ↗ |
| 7. 정밀 진단 광학 · 투명 · 대형 조형 | (주)옵티코(Opticho) 광초음파 의료 진단장비 약 20여 대 상용 기구 반복 개발(idx=283 ↗) · 듀얼 투명(idx=192) | 광학 암실·외장 다회차 설계 개선 루프 및 Clear SLA 다단 수연마·UV 클리어코트 | 옵티코(Opticho) 사례 ↗ |
자주 묻는 엔지니어링·발주 질문 (FAQ)
총 300개 수요를 3회차로 나누어 조달할 때 사출 MOQ·발주배수 제약으로 인해 쌓이는 이월 재고(I[t])와 1회차 현금유출 차이는 어떻게 계산하나요?
회차별 분할 생산(K회차)과 최소발주수량(MOQ)·발주배수(b)에 따른 기말재고(I[t]) 이월 산식 완벽 가이드 검토 시에는 전통 사출 총비용 CM(Q) = FM + Q·pM과 산업용 SLA 총비용 CA(Q) = FA + Q·pA를 비교하여 손익분기 수량 N* = ceil((FM - FA)/(pA - pM))을 산출합니다. 실제 물류 창고 자동화 AGV 기업 R사 · 연간 600개 수요의 분기별 150개×4회 분할 생산 및 재고 최적화 과제에서도 연간 총 600개가 필요하지만 분기별로 150개씩만 조립 라인에 투입되는 AGV 범퍼·센서 커버 과제입니다. 다만 3D프린팅 양산 단가(pA)와 세팅비(FA)는 고객사의 업종·부품 체적·네스팅 밀도·후가공 등급(Level 1~4)·수량·납기 일정에 따라 달라지므로 고정 단가표 대신 3D CAD 기반 전담 엔지니어 맞춤 견적으로 산정합니다.
분할 발주나 향후 A/S 재발주를 할 때 3D 도면 보안과 품질 재현성은 어떻게 관리되나요?
적시생산(JIT)·분할 발주(K회차)·MOQ 재고이월(I[t]) 및 공급망 회복탄력성 과제의 반복 분할 발주 시 글룩은 2단계 데이터 보관 정책을 적용합니다. 일반 단발성 의뢰 도면은 6개월 보관 후 자동 파기(보안 요청 시 즉시 파기)하고, 사전 합의된 반복 양산·A/S 품목은 품번(P/N)·개정번호(Rev)별 적층 배치·서포트·Zone B 마스킹 도면·초도 승인 샘플을 잠가 회차 간 동일한 품질을 재현합니다.
총비용(TCO) 검토에서 3D프린팅 비용이 더 유리하게 나오면 모든 부품을 바로 양산해도 되나요?
아닙니다. 비용 비교 결과와 부품 적합성 판단은 별개입니다. 고온·자외선(UV)·화학약품 노출 여부, 볼트 장기 체결 크리프(Creep), 정밀 조립 공차, 외관 도장 등급 등 6-Gate 사용 조건을 도면 상담 단계에서 먼저 점검하고, 1~5개 초도 시제품(First Article)으로 실장 검증을 마친 뒤 본양산으로 진입하는 것을 권장합니다.