Tripo 3D 몬스터·크리처 모델의 비늘·피부 주름을 고해상도 알파 스탬프/디스플레이스먼트로 증폭해 글룩 SLA 디테일 극대화하기
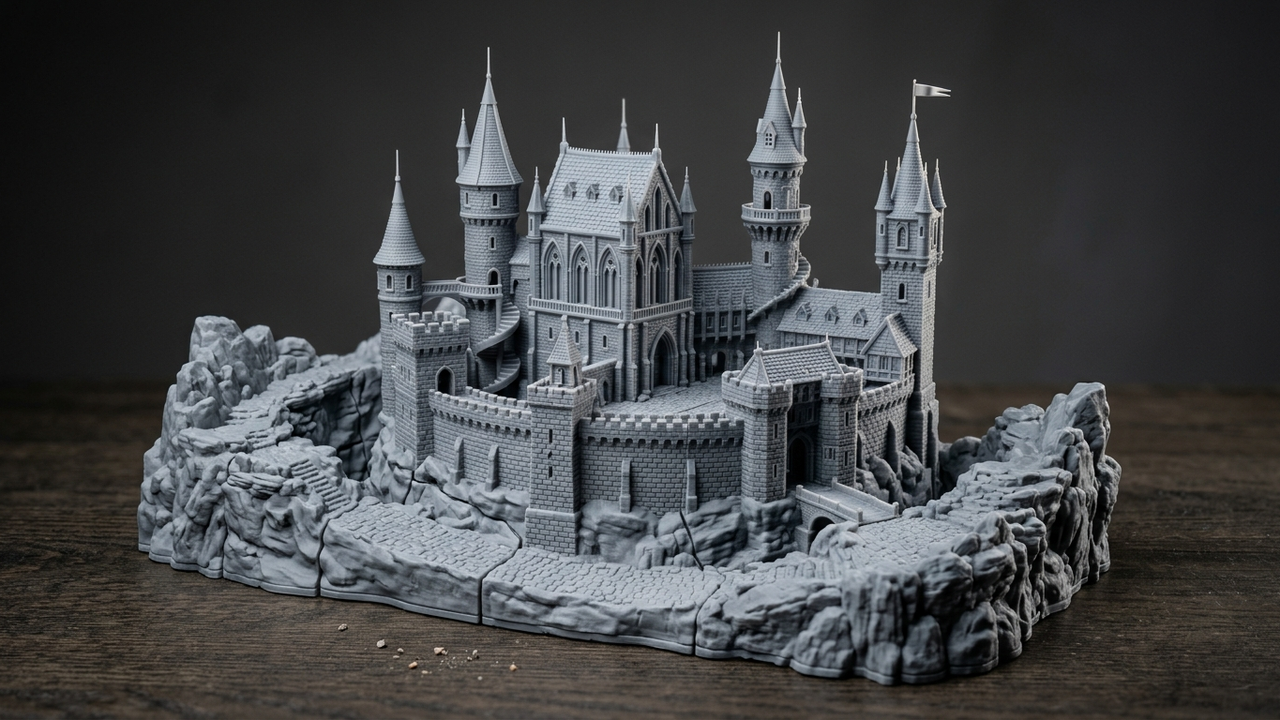
Tripo 3D 몬스터·크리처 모델의 비늘·피부 주름을 고해상도 알파 핵심 기준: 『Tripo 3D 몬스터·크리처 모델의 비늘·피부 주름을 고해상도 알파 스탬프/디스플레이스먼트로 증폭해 글룩 SLA 디테일 극대화하기』 과제의 핵심 해법으로, Tripo 3D에서 메쉬와 함께 16-bit Height/Normal 맵을 추출한 뒤, 서페이서 도막(40~60μm)과 수연마 후에도 음각·양각이 묻히지 않도록 최소 0.35~0.50mm 이상의 실제 변위(Displacement) 지오메트리로 구워내어 수밀(Watertight) STL로 변환합니다. 이와 함께 실제 프린터가 인식할 수 있는 닫힌 솔리드 구조(최소 살두께 2.0~2.5mm, 양각 디테일 0.35mm 이상, 중공 시 3.5mm 배수홀 2개 이상, 조립 유격 0.15~0.25mm)로 다듬어 주는 것이 중요하며, 원본 파일과 원하시는 결과물 이미지를 글룩(GLUCK) 엔지니어에게 함께 전달해 주시면 파주 48대 SLA 라인에 가장 적합한 보정 방향과 소재(White / G20-BR / Clear (피규어·아트토이 조색 도장 및 이펙트 파츠 맞춤 조합))를 안내해 드립니다.
현장에서 자주 겪는 고민과 핵심 해답
실무 제작 단계에서 Tripo 3D 몬스터·크리처 모델의 비늘·피부 주름을 고해상도 알파의 치수 정합성과 외관 품질을 동시에 확보하려면, 슬라이싱 투입 전 수밀(Watertight) 솔리드 검증·최소 살두께 확보·결합부 공차 보정을 선행하고 파주 직영 48대 산업용 SLA 표준 프로파일과 연동해야 합니다.
3D 웹 뷰어에서는 갑옷 문양, 가죽 시보, 부조 디테일이 선명해 보이는데 막상 출력하면 표면이 밋밋하게 나오는 이유는 AI가 실제 3차원 요철 대신 평면 위에 음영 착시만 입힌 2D 노멀맵(Normal Map)을 생성했기 때문입니다. 산업용 SLA 레이저 슬라이서는 색상·노멀 텍스처를 무시하고 실제 버텍스 높이 좌표만 읽습니다. 글룩(GLUCK)은 서울(홍대) 본사 및 파주 단일 스마트팩토리에서 직접 운영하는 48대 산업용 SLA 설비(기본 600×600×400mm 및 최대 1,000×800×600mm 대형 일체형 베드)와 사내 수연마·2K 폴리우레탄 도장·크레아폼(Creaform) 3D 레이저 스캔 검수 공정을 통해, 단품 시제품부터 30~1,000개 규모의 무금형 브리지 양산품까지 일관된 품질로 완성해 드립니다.
왜 이런 문제가 생기고, 어떻게 해결해야 할까요? (단계별 실전 가이드)
1단계 · 첫 단추 끼우기 (모델링·데이터 준비 단계에서 원인 잡기): 『Tripo 3D 몬스터·크리처 모델의 비늘·피부 주름을 고해상도 알파 스탬프/디스플레이스먼트로 증폭해 글룩 SLA 디테일 극대화하기』 과제의 핵심 해법으로, Tripo 3D에서 메쉬와 함께 16-bit Height/Normal 맵을 추출한 뒤, 서페이서 도막(40~60μm)과 수연마 후에도 음각·양각이 묻히지 않도록 최소 0.35~0.50mm 이상의 실제 변위(Displacement) 지오메트리로 구워내어 수밀(Watertight) STL로 변환합니다.
2단계 · 출력 불량을 막는 3D 구조 다듬기 (두께·배수홀·조립 여유값): 두 번째 단계는 슬라이서와 조립 라인에서 결함이 나지 않도록 솔리드 내부 구조를 확정하는 과정입니다. 외벽은 조형·세척·체결 하중에서 휘거나 깨지지 않도록 스팬에 맞춰 최소 2.0~3.5mm 두께를 확보하고, 응력이 모이는 보스·리브 뿌리에는 R0.5~1.0mm 필렛을 부여합니다. 내부 중공(Hollow) 공동에는 비노출면(Zone C)에 Ø3.5mm 이상의 대향 배수·통기 홀을 2개 이상 배치해 초음파 IPA 관류 세척을 보장하고, 도장 후 결합되는 인터페이스에는 도막(40~60μm) 간섭을 막는 +0.15~0.25mm 유격과 Zone B 마스킹 경계를 지정합니다.
3단계 · 글룩(GLUCK) 전담 엔지니어와 소재·후가공 매칭하기: 세 번째 단계는 수밀 검증된 3D 파일(STEP, STL 또는 OBJ)과 목표 마감 사양(Pantone/RAL 색번, 광택 GU, Zone B 마스킹 데이텀)을 글룩 전담 엔지니어에게 전달하는 것입니다. 전담 엔지니어가 1:1 도면 검토를 통해 배향과 서포트 위치를 최적화하고, 사용 환경에 맞춰 White / G20-BR / Clear (피규어·아트토이 조색 도장 및 이펙트 파츠 맞춤 조합) 및 조형 베드(48대 산업용 SLA 병렬 트레이 네스팅 (다품종 50~300개 브리지 양산))를 매칭하여 맞춤 견적과 제작 일정을 회신드립니다.
- 권장 설계 및 모델링 환경: Tripo 3D (Tripo Studio v2 Multi-View) + Hollowing (2.2mm + Ø3.5mm Drain) + Keyed Split + GLUCK Class-A Paint
- 추천 글룩(GLUCK) SLA 소재: White / G20-BR / Clear (피규어·아트토이 조색 도장 및 이펙트 파츠 맞춤 조합)
- 조형 설비 및 제작 가능 크기: 48대 산업용 SLA 병렬 트레이 네스팅 (다품종 50~300개 브리지 양산) (파주 48대 산업용 SLA 직영 라인)
- 필수 구조 체크포인트: 외벽 최소 2.0~2.5mm 확보 · 내부 중공 시 지름 3.5mm 배수홀 2개 이상 · 도색 조립부 0.15~0.25mm 여유 유격
실무 제작 팁: 디자이너가 챙길 부분 vs 글룩(GLUCK)이 해결해 주는 부분
많은 기획자와 디자이너분들이 ‘내가 공학용 CAD나 3D프린터 설정까지 완벽히 알아야 하나?’ 하고 부담을 느끼시곤 합니다. 실무에서 가장 효율적인 방법은 전체 작업의 80%에 해당하는 ‘빠른 아이디어 시각화와 외형 디자인 탐색’은 AI와 익숙한 3D 툴로 빠르게 진행하고, 실제 실물 완성도를 좌우하는 나머지 20%인 ‘출력 방향 설계, 서포트 흔적 숨기기, 다단 수연마·우레탄 도장, 치수 검수’는 글룩(GLUCK) 스마트팩토리 엔지니어와 분담하는 것입니다.
글룩(GLUCK) 맞춤형 엔지니어 견적 안내: 3D프린팅 시제품 및 양산 견적은 고객사의 업종·적용 분야, 부품 형상·메쉬 난이도, 후가공·도색 등급(노출면 Zone A 도장 및 결합면 Zone B 마스킹), 발주 수량, 납기 기간별로 빌드 트레이 배치 밀도와 공정 구성이 완전히 달라집니다. 따라서 글룩은 획일적인 자동계산기나 고정 단가표 대신, 제출하신 3D 도면(STEP/STL)을 전담 엔지니어가 직접 분석해 가장 합리적인 맞춤 견적을 제안합니다.
글룩(GLUCK) 파주 48대 SLA 스마트팩토리 제작·품질 검수 6단계
글룩에 접수된 3D 모델은 시제품 1개부터 100~1,000개 브리지 양산까지 아래 6단계 적합성 점검을 거쳐 완성됩니다.
- 1단계 (파일 수밀성 및 실물 디테일 점검): 구멍 난 메쉬(비다양체)나 뒤집힌 면을 바로잡고, 2D 그래픽 착시가 아닌 최소 0.35mm 이상의 실제 입체 디테일이 살아있는지 확인합니다.
- 2단계 (두께·배수홀 및 소재 매칭): 최소 살두께 2.0~2.5mm 및 중공 파트 비노출면 지름 3.5mm 이상 배수홀 2개를 확인하고, 홈페이지 요약 안내 코드(G20-BR, G40-JG, White, Clear) 및 별도 영문 PDF TDS 문서(G10-BR.pdf, G10-WH.pdf, G40-GW.pdf, G40-JG.pdf)의 시험 지표를 대조해 소재를 선정합니다.
- 3단계 (사용 환경 및 열·자외선 보호): 발열 인접 부품은 내열 검토용 레진(G40-JG, HDT 80℃ @66psi 시험 지표 기준)을 검토하고, 실외 자외선(UV)이나 알코올 닦임 환경에는 서페이서 및 우레탄 보호 도장을 적용합니다.
- 4단계 (나사 체결 및 조립부 내구성 보강): 레진에 직접 나사산(탭)을 내어 깨지는 것을 막기 위해 황동 열압입 인서트(Brass Insert)와 보강 리브 구조를 적용합니다.
- 5단계 (외관 Zone A 도장 및 결합면 Zone B 마스킹): 눈에 보이는 외관 전면(Zone A)은 서포트를 피해 매끈하게 연마·도장하고, 부품끼리 맞물리는 결합면(Zone B)은 마스킹으로 도료가 묻지 않게 보호해 조립 간섭을 예방합니다.
- 6단계 (초도 샘플 1~5개 우선 검증 후 본양산): 100개 이상 다량 제작 시에는 먼저 1~5개 초도 샘플(First Article)로 조립감과 도색 색상을 확인한 뒤 48대 병렬 양산을 가동합니다.
※ 소재 코드·TDS 문서 구분 및 제작 조건 안내: 글룩 공식 홈페이지 요약표는 G20-BR(인장강도 53 MPa, 파단신율 9%, HDT 59℃), G40-JG(인장강도 56 MPa, HDT 80℃), White, Clear를 안내하며, 별도 공개된 영문 PDF TDS 문서는 G10-BR.pdf(인장강도 40~58 MPa, 파단신율 7~12%, HDT 55~68℃ @66psi), G10-WH.pdf(인장강도 49 MPa, HDT 56℃ @66psi), G40-GW.pdf(인장강도 54 MPa, HDT 59℃ @66psi), G40-JG.pdf(인장강도 44~56 MPa, 굴곡탄성률 2,675~2,765 MPa, HDT 80~93℃ @66psi)로 제공됩니다. 홈페이지 요약표 코드(G20-BR·White 등)와 영문 PDF 파일명(G10-BR·G10-WH·G40-GW)의 실제 공급 품번·원제조사 품번 대응 여부 및 최신 TDS 판본은 발주 전 기술 상담을 통해 확인해야 하며, 확인 전까지 서로 다른 코드를 동일 소재로 단정하지 않습니다. 열변형온도(HDT)는 표준 시험 하중(@66psi) 기준의 참고 지표이며 연속 사용 보증온도가 아니므로, 실제 온도·지속하중·토크·세정 환경 및 100개 이상 양산 건은 반드시 사전 시제품(초도 샘플)으로 먼저 검증합니다.
클러스터 전용 설계 기준표: Tripo 3D 피규어·아트토이·굿즈의 중공(Hollow)·배수홀·파팅 분할 규격
| 설계 요소 | 권장 치수 및 공학 설계 기준 | 미적용 시 발생 가능한 불량 | 글룩(GLUCK) 다품종 양산 연동 |
|---|---|---|---|
쉘 할로잉 살두께 (t_wall) | 소형 2.0 ~ 2.5mm / 중대형 2.5 ~ 3.5mm 균일 두께 | 솔리드 통출력 시 무게·수축 응력 증가, 너무 얇으면 세척 중 파손 | 체적 최적화 및 후경화 변형 방지 |
| 미경화 레진 배수·벤팅홀 | 비노출 바닥면 Ø3.0 ~ 5.0mm 홀 최소 2개 이상 대각 배치 | 내부 잔류 레진 가스 팽창으로 도장 완료 수주 후 외벽 크랙 발생 | 초음파 IPA 내부 세척 후 전용 플러그 접합·퍼티 마감 |
| 컬러 파팅 분할 결합 키(Key) | 테이퍼 사각/D컷 핀 + 편측 +0.15 ~ 0.25mm 유격 + C0.5 챔퍼 | 원형 핀 회전 오차 또는 도막 누적 시 조립 들뜸·깨짐 발생 | 결합부(Zone B) 도장 마스킹 후 색상별 무결점 조립 |
가상 발주 조건의 엔지니어링 검토 시나리오 및 사전 시제품 점검 기준
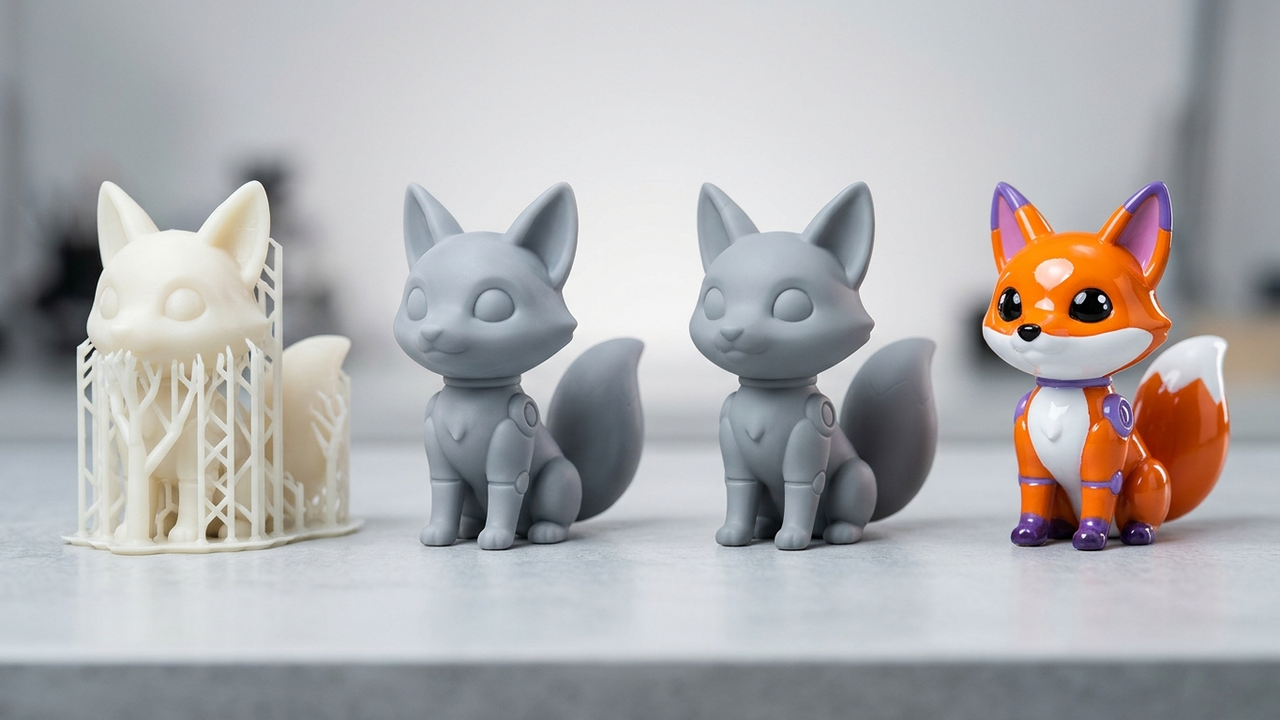
Tripo 3D로 디자인한 200mm급 브랜드 마스코트 15종(총 450개)을 사출 금형 없이 출시한 엔지니어링 검토 시나리오입니다. 원본 AI 메쉬의 속이 꽉 찬 솔리드 구조를 살두께 2.5mm 중공(Hollow) 구조로 변환하고 발바닥 비노출면에 Ø4.0mm 배수·환기홀 2개를 타공하여 무게와 레진 소모량을 줄였으며, 모자·몸통·베이스를 테이퍼 사각 키(+0.20mm 유격)로 분할 출력해 파팅라인 단차 없는 최고급 우레탄 도색 피규어로 제작하는 대표 설계·양산 시나리오입니다.
- 밀폐 공동(Resin Trap) 크랙 예방: 중공(Hollow) 처리 후 배수홀이 없으면 내부 미경화 레진 가스압으로 도색 후 수주 내 외벽 크랙이 발생하므로 최소 2개 이상의 대각선 배수·세척홀 필수
- 컬러별 파팅 분할 및 조립 키(Key/Socket) 공차: 도색 경계가 뚜렷한 파트는 분할 출력 후 조립하며, 무도장 결합핀은 편측 +0.15~0.25mm 유격 및 입구 C0.5mm 챔퍼 적용
- 자립 무게중심(Center of Gravity) 시편 점검: 머리가 큰 SD 캐릭터나 역동적 포즈는 상부 중공화(2.0mm)와 하부 솔리드/아크릴 베이스 결합으로 전도 방지
※ 본 섹션의 수량·치수·공정 조합은 실무 발주 검토를 돕기 위한 가상 엔지니어링 시나리오 예시이며, 특정 고객사의 실제 납품 실적이나 일괄 보증 수치가 아닙니다. 파주 48대 산업용 SLA 스마트팩토리(온라인 자동견적 기본 베드 600×600×400mm 및 엔지니어 배치 검토 기반 최대 1,000×800×600mm급 대형 일체형 베드) 운영 기준이며, 동일 파트 100개 이상 발주 시 사전 시제품(초도 샘플) 검증을 필수로 진행합니다.
글룩(GLUCK) 공개 기술 포트폴리오 · 7대 산업 분야별 실증 레퍼런스 7선
아래 레퍼런스는 글룩 공식 홈페이지(glucklab.com) 및 공식 기술 블로그(gluckblog.com)에 공개된 비기밀 실증 사례입니다. 파주 단일 직영 스마트팩토리(산업용 SLA 48대 · 기본 600×600×400mm 및 대형 1,000×800×600mm 베드 ↗)의 실제 적용 범위를 발주 전 교차 확인하실 수 있습니다.
| 산업 분야 | 공개 프로젝트 · 고객사 실증 범위 | 적용 공정 · 레진 · 핵심 성과 | 공식 공개 출처 |
|---|---|---|---|
| 1. 서비스·물류 로보틱스 | 엑스와이지(XYZ) 서비스 로봇 외장 50세트 브리지 양산(idx=280 ↗) · 트위니(TWINNY) 자율주행 물류로봇 30대 외장 개발(idx=282 ↗) | 무금형 대형 SLA 외장 카울 + 2K PU 지정색 도장 (개발 리드타임 1/6 단축) | 로봇 외장 양산 허브 ↗ |
| 2. 모빌리티 · 자율주행 · 전장 | 현대자동차 R&D 외장·기능 검증 목업 · RDK & CO. 구동 기구물 · 스탠리블랙앤데커 전동공구 하우징 | G20-BR 대형 외장·펜더 및 G40-JG(±50μm · Ra 0.8 · HDT 80°C 요약표) 내열·정밀 검증 | 모빌리티 G40-JG 사례 ↗ |
| 3. 항공우주 · 무인기(UAV) · 풍동 | 민수·산업용 드론 하우징(20일 내 5대 풀세트, idx=281 ↗) 및 항공우주 연구기관 풍동시험용 정밀 공력 기체 모형 | 박육 X-리브 경량 조형 + 크레아폼(Creaform) 3D 레이저 스캔 형상 편차 검수 | UAV·풍동 기술 허브 ↗ |
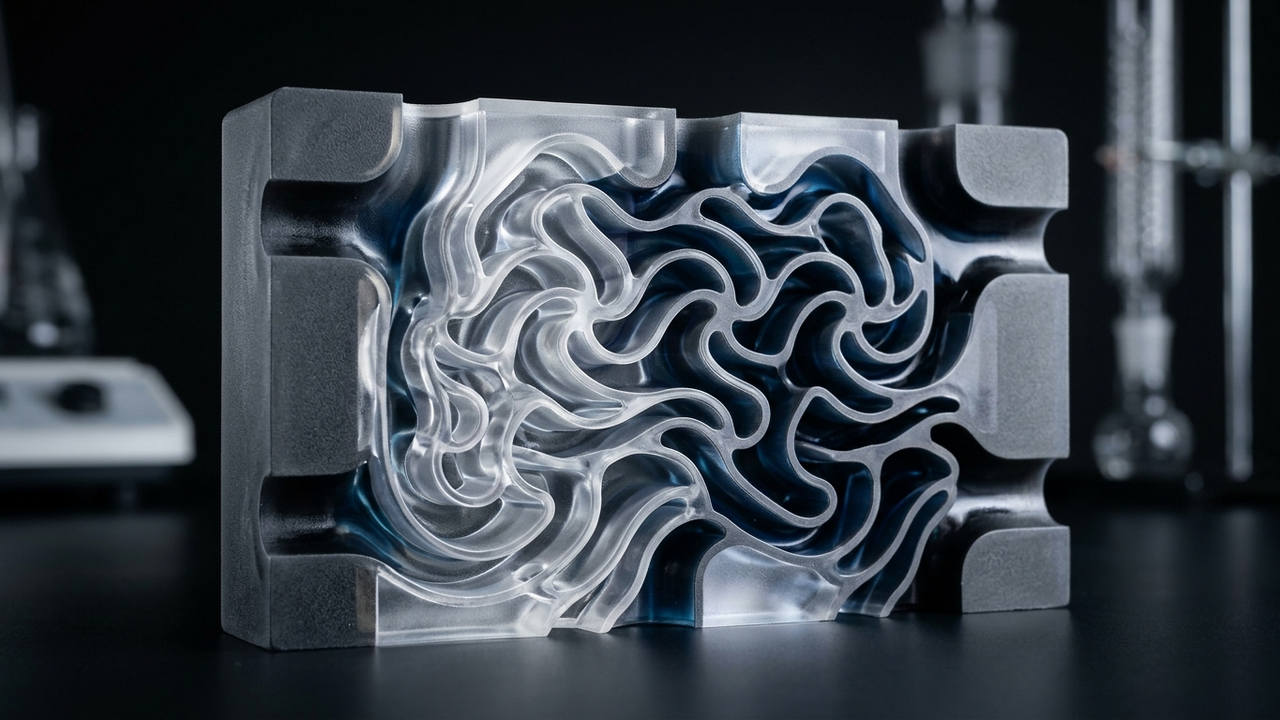
| 4. 유체 일체화 · 타이어 정밀 마스터 | 전기차 배터리 접착용 4부품→1부품 스태틱 믹서(idx=197 ↗, 누적 12,000+개) · 한국프리시전웍스 타이어 마스터(gluckblog.com/20 ↗) | 내부 나선 유로 무접합 일체 성형 및 타이어 마스터 120h→30h(75% 단축)·±0.06mm 정밀도 | 3경로 공정 선정 허브 ↗ |
| 5. 반도체 설비 외장 · IoT 브리지 | 무선 통신·IoT 단말 하우징 900개 브리지 양산 및 반도체·디스플레이 설비 비웨이퍼 접촉 베젤·덕트(SEMICON idx=377 ↗) | 48대 SLA 병렬 출력 + 로봇 샌드블라스트·저분진 2K PU + Zone B 0μm 마스킹 | 파주 스마트팩토리 실증 ↗ |
| 6. 의료 시뮬레이터 · 체외진단(IVD) | 삼성서울병원 맞춤형 심장 수술 훈련 모형 · 둔부 주사 시뮬레이터 LED 구조물(조립 30분·납기 4주 단축, CPHI idx=376 ↗) | Ra 0.8μm 실리콘 성형 SLA 몰드(백금촉매 차폐 SOP) 및 비이식형 IVD 분석기 외장 | IVD·시뮬레이터 허브 ↗ |
| 7. 정밀 진단 광학 · 투명 · 대형 조형 | (주)옵티코(Opticho) 광초음파 의료 진단장비 약 20여 대 상용 기구 반복 개발(idx=283 ↗) · 듀얼 투명(idx=192) | 광학 암실·외장 다회차 설계 개선 루프 및 Clear SLA 다단 수연마·UV 클리어코트 | 옵티코(Opticho) 사례 ↗ |
자주 묻는 엔지니어링·발주 질문 (FAQ)
드래곤이나 괴수 피규어를 드라이브러싱(Dry-Brushing) 도색할 때 비늘에 물감이 잘 걸리도록 표면 요철 깊이를 최소 몇 mm 이상 줘야 하나요?
『Tripo 3D 몬스터·크리처 모델의 비늘·피부 주름을 고해상도 알파 스탬프/디스플레이스먼트로 증폭해 글룩 SLA 디테일 극대화하기』 과제의 핵심 해법으로, Tripo 3D에서 메쉬와 함께 16-bit Height/Normal 맵을 추출한 뒤, 서페이서 도막(40~60μm)과 수연마 후에도 음각·양각이 묻히지 않도록 최소 0.35~0.50mm 이상의 실제 변위(Displacement) 지오메트리로 구워내어 수밀(Watertight) STL로 변환합니다. 이와 함께 실제 프린터가 인식할 수 있는 닫힌 솔리드 구조(최소 살두께 2.0~2.5mm, 양각 디테일 0.35mm 이상, 중공 시 3.5mm 배수홀 2개 이상, 조립 유격 0.15~0.25mm)로 다듬어 주는 것이 중요하며, 원본 파일과 원하시는 결과물 이미지를 글룩(GLUCK) 엔지니어에게 함께 전달해 주시면 파주 48대 SLA 라인에 가장 적합한 보정 방향과 소재(White / G20-BR / Clear (피규어·아트토이 조색 도장 및 이펙트 파츠 맞춤 조합))를 안내해 드립니다.
왜 고정 단가표나 자동계산기 대신 엔지니어 맞춤 견적으로 진행하나요?
3D프린팅 시제품과 소량 양산 비용은 고객사의 업종(로보틱스·모빌리티·의료·캐릭터 굿즈·전시 조형 등), 부품의 크기와 형상 난이도, 도색·표면 마감 등급, 수량, 희망 납기에 따라 장비 배치와 공정 구성이 완전히 달라집니다. 따라서 획일적인 자동계산기나 고정 단가표 대신, 보내주신 3D 도면을 전담 엔지니어가 직접 검토하여 불필요한 거품을 뺀 가장 합리적인 맞춤 견적을 제안해 드립니다.
외부에 공개되면 안 되는 신제품 파일인데 보안과 재발주 품질은 어떻게 관리되나요?
글룩은 외주 중개 플랫폼이 아니라 파주 단일 스마트팩토리에서 48대 산업용 SLA 장비와 후가공·도장·3D 스캔 검수실을 직접 운영하므로 외부 하청으로 인한 도면 유출 위험이 없습니다. 일반 단발성 의뢰 파일은 6개월 보관 후 자동 파기(보안 요청 시 즉시 파기)하며, 반복 양산 계약 품목은 승인된 출력 조건과 도장 레시피를 품번(P/N)별로 기록해 재발주 시에도 동일한 품질을 유지합니다.