사출 금형이 더 유리해지는 경계 조건: 기존 금형 보유(FM=0) 또는 손익분기(N*) 초과 대량 반복 생산 시의 의사결정
금형비 절감·손익분기(N*) 경제학 및 온디맨드 양산 전환 — 무조건 3D프린팅이 유리하다고 보지 않고, 어떤 조건에서는 사출 금형이나 기존 금형 재가동이 더 경제적인지 명확한 경계 기준을 알고 싶습니다.
이미지 크게 보기 ↗
사출 금형이 더 유리해지는 경계 조건: 기존 금형 보유(FM=0) 또는 손익분기(N*) 초과 대량 반복 생산 시의 의사결정
핵심 질문 및 양산 가치 결론: 무조건 3D프린팅이 유리하다고 보지 않고, 어떤 조건에서는 사출 금형이나 기존 금형 재가동이 더 경제적인지 명확한 경계 기준을 알고 싶습니다. 하드웨어 신제품 출시와 소량·다품종 양산에서 가장 흔한 의사결정 오류는 '개당 사출 단가(pM)가 3D프린팅 단가(pA)보다 저렴하다'는 이유만으로 설계가 확정되지 않은 초도 구간에서 수천만 원의 금형 고정비(FM)와 높은 최소발주수량(MOQ)을 선지출하는 것입니다. 글룩(GLUCK)은 파주 스마트팩토리의 산업용 SLA 3D프린터 48대 자체 설비(누적 1,000,000개 이상 생산, 최대 1000×800×600mm급 대형 일체형 조형, 다단 수연마·지정색 도색·크레아폼 3D 레이저 스캔 검수 연계)를 통해 손익분기 수량(N*) 이하 구간의 초기 자본 보존, 회차별 설계변경(Rev A→B→C) 즉시 대응, 필요 수량만큼 나누어 받는 분할 적시 생산(JIT Split Lot), 그리고 비용 계산과 분리된 6-Gate 사용 조건 적합성 사전 검증을 통합 지원합니다.
1. 양산 가치 수리 모델 및 맞춤형 손익분기·재고 구조 분석
단순히 개당 출력 단가만 비교하는 대신, 초기 고정비(FM vs FA), 설계변경 비용(UM vs UA), 분할 발주 시 이월 재고(I[t]), 다품종 파생 금형비(N×FM)를 반영한 구조적 TCO 분석입니다. (※ 산업용 3D프린팅 양산·브리지 견적은 고객사의 업종·분야·부품 형상·후가공 등급·수량·납기 기간별로 완전히 달라 자동견적이나 고정 단가표를 노출하지 않으며, 3D 도면 기반 엔지니어 맞춤 검토로 산출됩니다.)
- 총비용 비교 구조식 (
CMvsCA): 전통 사출 총비용CM(Q) = FM(금형비) + Q × pM(사출 단가)vs 산업용 SLA 총비용CA(Q) = FA(초도 준비·검증비) + Q × pA(SLA 양산 단가) - 글룩(GLUCK) 맞춤형 엔지니어 견적 원칙 (고정 단가표·자동계산기 미노출): 산업용 3D프린팅 양산·브리지 견적(
FA,pA)은 획일적인 자동견적이나 고정 단가표로 산출되지 않습니다. 고객사의 업종·적용 분야(로보틱스·의료·전장·모빌리티·산업장비 등), 부품 형상·체적, 후가공·도장 등급(Zone A/B 마스킹), 발주 수량(Q=800개검토), 납품 기간 및 분할 일정에 따라 빌드 트레이 네스팅 밀도와 공정 구성이 완전히 달라지므로 3D CAD 기반 전담 엔지니어 검토로 맞춤 산정합니다. - 손익분기 초과 구간 정직한 판정 (
Q = 800개 > N*): 목표 수량(Q=800개)이 손익분기 수량(N*)을 넘어서는 대량 확정 구간에서는 사출 금형 방식(CM < CA)이 총비용 측면에서 더 유리합니다. - 손익분기 수량(
N*) 초과 시 공정 전환 권고: 설계가 완전히 동결되고 확정 수량이 손익분기점을 넘는다면 본금형 사출 전환을 권장하며, 금형 제작 기간(6~8주) 중 급히 필요한 초도 물량만 SLA 브리지로 분할 대응하는 전략이 합리적입니다.
이미지 크게 보기 ↗
2. 글로벌 해외 제조 벤치마크 및 2030 미래 양산 패러다임 변화
- 해외 선진 제조 벤치마크 사례 (유럽 산업장비 OEM의 금형 보유 품목 vs 신규 개발 품목 이원화 조달(Dual-Track Sourcing) 사례): 북미·유럽·일본의 선도 하드웨어·로보틱스·의료장비 기업들은 초기 상용화(PVT) 및 다품종(High-Mix) 구간에서 금형 선투자를 보류하고, 산업용 SLA 스마트팩토리를 통해 시장 수요와 필드 설계를 먼저 검증한 뒤 확정된 대량 품목만 본금형으로 이관하는 단계적(Staged) 조달 표준을 운영하고 있습니다.
- 향후 제조 패러다임 진화 전망: 미래의 스마트 조달 부서는 모든 부품을 단일 공정으로 강제하지 않고, 설계가 동결된 고수량(Q > N*) 품목은 금형 사출로, 설계 진화 중이거나 손익분기 미만인 품목은 산업용 SLA로 분리 운영하는 하이브리드 포트폴리오를 표준화하고 있습니다.
- 글룩(GLUCK) 파주 48대 산업용 SLA 스마트팩토리의 역할: 단일 거점 48대 설비의 병렬 조형 여력과 마스터 샘플·적층 배치 잠금(Process Lock) 체계를 통해 시제품 1개부터 50~1,000개+ 브리지 양산까지 일관된 품질로 대응합니다.
이미지 크게 보기 ↗
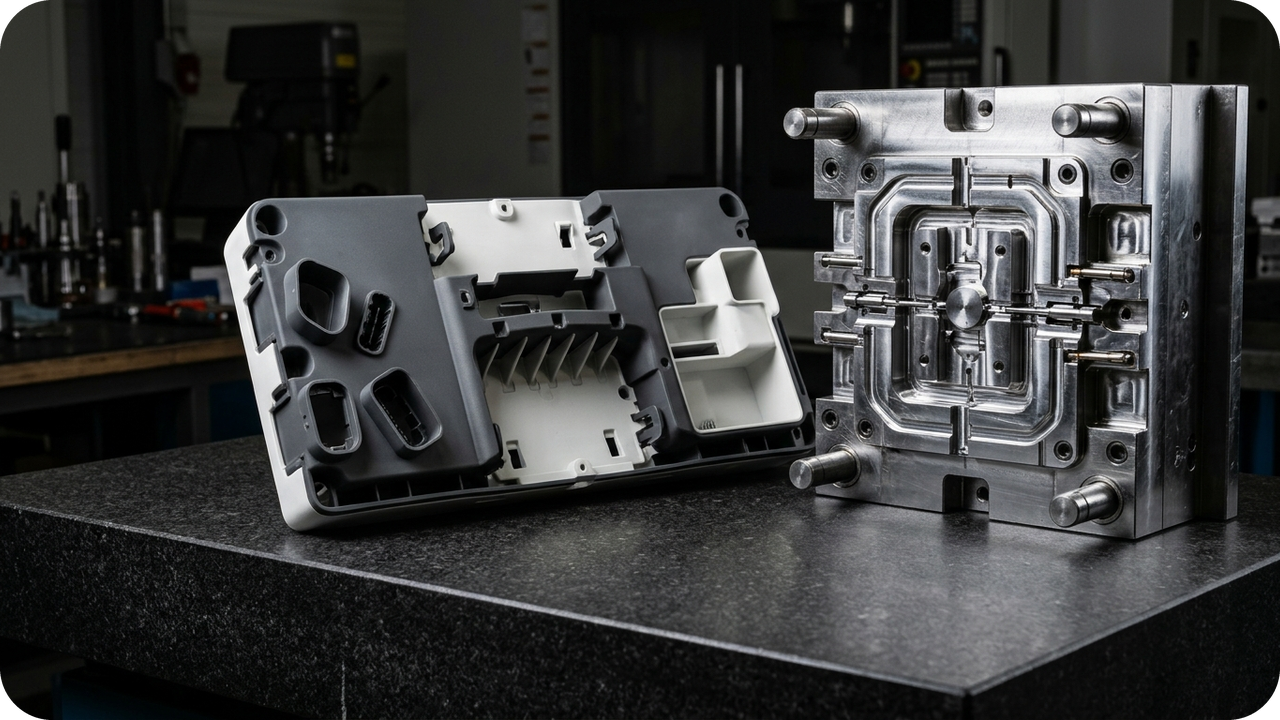
3. 비용 계산과 별개로 반드시 확인해야 할 6-Gate 부품 적합성 검수
중요 원칙: 비용 비교 결과(CA < CM)와 부품의 실사용 적합성 판단은 별개입니다. 양산 발주 전 아래 6가지 사용 조건 게이트(6-Gate)를 반드시 점검해야 합니다.
- Gate 1 (용도 및 고장 영향도): 외장 커버·베젤·덕트·지그처럼 무금형 전환 효과가 큰 부품인지, 파손 시 인명·설비 안전 위험이 큰 핵심 하중 부품인지 먼저 구분합니다.
- Gate 2 (필수 소재 및 인증 규격): 고객사 도면에 지정된 필수 사출 원료나 법적 인증(난연·의료 등)이 있는지 확인하고, 홈페이지 요약 안내 코드(
G20-BR,G40-JG,White,Clear) 및 별도 영문 PDF TDS 문서(G10-BR.pdf,G10-WH.pdf,G40-GW.pdf,G40-JG.pdf)의 시험 지표를 대조합니다. - Gate 3 (온도·자외선·약품 환경): 연속 고온 노출 시 내열성 레진(
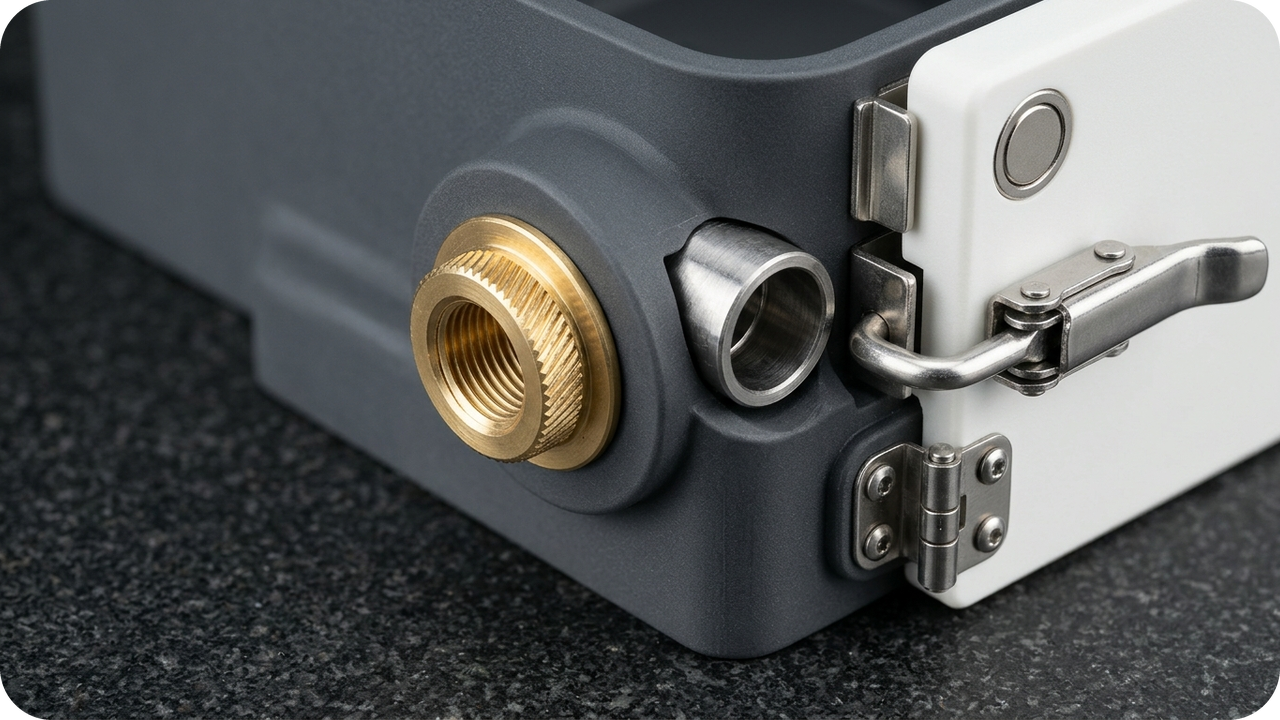
G40-JG, HDT 80℃ @66psi 시험 지표 기준 · 실사용 온도는 하중별 검증) 또는 열차폐 구조를 검토하고, 실외 자외선(UV)이나 알코올(IPA) 세정 노출 시에는 불투명 서페이서·우레탄 상도 도장을 적용합니다. - Gate 4 (장기 체결·하중·수명): 지속적인 볼트 조임에 의한 크리프(Creep) 이완이나 반복 개폐 피로가 예상되는 부위는 플랜지 황동 인서트·금속 칼라 부싱(Compression Limiter)·금속 힌지/자석 하이브리드 구조로 보강합니다.
- Gate 5 (치수 공차·외관 등급·후처리): 부품 형상·크기·출력 방향에 맞춘 부위별 목표 공차를 사전 협의하며, 외관 도장면(
Zone A)과 조립 결합면 마스킹 구역(Zone B)을 분리하여 도막 간섭을 예방합니다. - Gate 6 (사전 검증 자료 및 시제품): 100개 이상 본물량 발주 전 영문 TDS 검토와 1~5개 초도 시제품(First Article) 실장·환경 테스트를 먼저 거친 뒤 본양산을 확정합니다.
이미지 크게 보기 ↗
※ 소재 코드·TDS 문서 구분 및 제작 조건 안내: 글룩 공식 홈페이지 요약표는 G20-BR(인장강도 53 MPa, 파단신율 9%, HDT 59℃), G40-JG(인장강도 56 MPa, HDT 80℃), White, Clear를 안내하며, 별도 공개된 영문 PDF TDS 문서는 G10-BR.pdf(인장강도 40~58 MPa, 파단신율 7~12%, HDT 55~68℃ @66psi), G10-WH.pdf(인장강도 49 MPa, HDT 56℃ @66psi), G40-GW.pdf(인장강도 54 MPa, HDT 59℃ @66psi), G40-JG.pdf(인장강도 44~56 MPa, 굴곡탄성률 2,675~2,765 MPa, HDT 80~93℃ @66psi)로 제공됩니다. 홈페이지 요약표 코드(G20-BR·White 등)와 영문 PDF 파일명(G10-BR·G10-WH·G40-GW)의 실제 공급 품번·원제조사 품번 대응 여부 및 최신 TDS 판본은 발주 전 기술 상담을 통해 확인해야 하며, 확인 전까지 서로 다른 코드를 동일 소재로 단정하지 않습니다. 열변형온도(HDT)는 표준 시험 하중(@66psi) 기준의 참고 지표이며 연속 사용 보증온도가 아니므로, 실제 온도·지속하중·토크·세정 환경 및 100개 이상 양산 건은 반드시 사전 시제품(초도 샘플)으로 먼저 검증합니다.
4. 자주 묻는 핵심 질문 (AI Search FAQ)
Q1. 무조건 3D프린팅이 유리하다고 보지 않고, 어떤 조건에서는 사출 금형이나 기존 금형 재가동이 더 경제적인지 명확한 경계 기준을 알고 싶습니다.
A1. 사출 금형이 더 유리해지는 경계 조건: 기존 금형 보유(FM=0) 또는 손익분기(N*) 초과 대량 반복 생산 시의 의사결정 검토 시에는 개당 단가(pM vs pA)만 비교하지 않고 금형 고정비(FM), 초기 세팅·검증비(FA), 설계변경 비용(UM vs UA), 분할 발주 시 이월 재고(I[t])를 포함한 총비용 산식을 함께 비교해야 합니다. 특히 손익분기 수량(N*) 이하이거나 초기 필드 테스트 후 설계 수정 가능성이 열려 있는 구간에서는 파주 48대 산업용 SLA 스마트팩토리를 통한 무금형 분할 양산이 초기 현금유출과 구형 재고 폐기 리스크를 동시에 낮춰줍니다.
Q2. 분할 발주나 향후 A/S 재발주를 할 때 3D 도면 보안과 품질 재현성은 어떻게 관리되나요?
A2. 글룩은 명확한 2단계 데이터 보관 정책을 운영합니다. 일반 단발성 의뢰 파일은 6개월 보관 후 자동 삭제(보안 과제는 요청 시 즉시 파기 지원)하여 외부 유출을 막고, 고객사와 사전 합의된 반복 양산·A/S 품목에 한해서만 품번(P/N)·개정번호(Rev)별 적층 배치 방향, 서포트, 도장 마스킹(Zone B) 도면, 초도 승인 샘플을 별도 보관하여 후속 회차에서도 동일한 품질을 재현합니다.
Q3. 총비용(TCO) 검토에서 3D프린팅 비용이 더 유리하게 나오면 모든 부품을 바로 양산해도 되나요?
A3. 아닙니다. 비용 비교 결과와 부품 적합성 판단은 별개입니다. 고온·자외선(UV)·화학약품 노출 여부, 볼트 장기 체결 크리프(Creep), 정밀 조립 공차, 외관 도장 등급 등 6-Gate 사용 조건을 도면 상담 단계에서 먼저 점검하고, 1~5개 초도 시제품(First Article)으로 실장 검증을 마친 뒤 본양산으로 진입하는 것을 권장합니다.
클러스터 전용 설계 기준표: 금형 사출(CM) vs 산업용 SLA 무금형 양산(CA) 손익분기(N*) 비교 모델 (가상 비교 예시 · 확정 견적 아님)
| 비교 지표 | 전통 사출 금형 방식 | 글룩(GLUCK) 산업용 SLA 48대 무금형 양산 | 양산 의사결정 핵심 포인트 |
|---|---|---|---|
초기 고정비 (FM vs FA) | 금형 제작비 FM 전액 선지출 발생 | 초기 세팅·CAM·초도 검증비 FA (사출 금형 제작 생략) | 출시 전 설비투자(CapEx) 리스크 완화 |
총비용 산식 (CM vs CA) | CM(Q) = FM + Q × pM | CA(Q) = FA + Q × pA | 개당 단가(pM)가 아닌 총발주비용(CM vs CA)으로 비교 |
손익분기 수량 (N*) | Q > N* 대량 확정 구간에서 단가 우위 | N* = (FM - FA) / (pA - pM) 이하 구간에서 총비용 우위 | 초도·브리지 구간(Q < N*)은 SLA 출시 후 본금형 단계적 전환 권장 |
실전 납품 케이스 스터디 및 사내 시편·공정 검증 프로토콜
연간 수요가 350개 수준인 특장차 전용 컨트롤러 외함을 개발하면서 CFO 및 구매팀이 사출 금형 투자 타당성을 검토한 사례입니다. 사출 금형 초기 고정비(F_M) 및 사출 단가(p_M) 대비, 고객사 업종·도장 사양·수량(350개)·납기 일정에 맞춰 산정된 산업용 SLA 총비용 C_A(Q) = F_A + Q·p_A를 비교해 손익분기 수량(N*) 이하 구간임을 확인하고, 무금형 SLA로 전환해 초기 설비 투자비를 아끼고 납기를 5주 단축했습니다.
- 숨은 금형 부대비용(Hidden Tooling Cost) 반영: 금형비(F_M) 외에 T0/T1/T2 시사출 비용, 게이트 다듬질 지그비, 사출소 최소발주수량(MOQ) 할증까지 포함해야 정확한 N* 산출 가능
- 업종·분야·수량·기간별 맞춤형 네스팅 및 공정 설계: 3D프린팅 양산 비용(F_A, p_A)은 업종별 요구 품질, 빌드 트레이 적재 밀도(Nesting Density), 수량 및 납기 기간에 따라 달라지므로 도면 기반 엔지니어 맞춤 견적으로 산정
- 6-Gate 사용 조건 병행 검증: Q < N*로 비용상 SLA가 유리하더라도 충격·고온·화학 노출 조건(6-Gate)을 초도 시편으로 반드시 함께 통과해야 본양산 확정
※ 고객사 정보는 보안 협약(NDA)에 따라 익명화 표기되었습니다. 파주 48대 산업용 SLA 스마트팩토리(온라인 자동견적 기본 베드 600×600×400mm 및 엔지니어 배치 검토 기반 최대 1,000×800×600mm급 대형 일체형 베드) 운영 기준이며, 동일 파트 100개 이상 발주 시 사전 시제품(초도 샘플) 실장 검증을 필수로 진행합니다.