500개 양산품의 후경화(Post-Cure) 조건 차이로 인한 휨(Warpage)·수축 편차를 막는 UV 조사량(J/cm²) 적산 관리 및 고정 지그
500개 3회 분할 납품(170/170/160개) 로트 균일성 및 팬톤 지정색·무광·반광 외관 도색 양산 고정 — 500개 양산품의 후경화(Post-Cure) 조건 차이로 인한 휨(Warpage)·수축 편차를 막는 UV 조사량(J/cm²) 적산 관리 및 고정 지그 설계·공차·단가·납기 표준 가이드
이미지 크게 보기 ↗
500개 양산품의 후경화(Post-Cure) 조건 차이로 인한 휨(Warpage)·수축 편차를 막는 UV 조사량(J/cm²) 적산 관리 및 고정 지그
핵심 요약 (엔지니어링 설계·발주 검토 안내): 챔버 내 위치에 따라 UV 조도와 온도가 달라져 평면 커버가 활처럼 휘는 현상을 교정 지그로 제어 과제를 수행할 때 가장 큰 실패 원인은 도면 내 핵심 조립 데이텀(Datum A/B/C)과 외관 마감 구역(Zone A/B/C)을 분리하지 않거나, 수량·형상 복잡도에 맞지 않는 단일 공정(무조건적인 5축 CNC 절삭, 수명 15~20타에 불과한 실리콘 진공주형, 또는 초기 비용 수천만 원의 사출 금형)을 선택하는 것입니다. 글룩(GLUCK)은 국내 최대 산업용 SLA 3D프린터 48대 단일 스마트팩토리(누적 1,000,000개 이상 생산, 최대 1000×800×600mm급 대형 일체형(초대형은 정밀 분할·접합) 조형, 체계적인 품질·공정 관리, 크레아폼 3D 레이저 스캔 검수)를 통해 부품 형상·크기·출력 방향에 맞춘 부위별 목표 공차 협의, 도면 조건에 맞춘 후가공·도색 및 조립 연계 검토, 100개 이상 소량·브리지 양산 및 분할 납품 일정 협의를 지원합니다.
1. 산업 표준 및 경쟁 공정 비교 분석 (500개 3회 분할 납품(170/170/160개) 로트 균일성 및 팬톤 지정색·무광·반광 외관 도색 양산 고정)
본 엔지니어링 검토에서 중점적으로 확인해야 할 핵심 기준인 ① 1~3차 분할 납품(170/170/160개) 간 레진 배치 고정(Lot-Locked Vat)·출력 방향(Build Orientation)·후경화 레시피 잠금, ② 마스터 골든 샘플(Master Golden Sample) 보관 및 분광측색기 ΔE < 1.0 · 60° 광택계(GU) 로트 간 편차 통제, ③ 결합부 단차·보스·탭 홀 도막 두께(40~60μm) 마스킹(Zone B) 보호 프로토콜을 단계별 체크포인트로 정리하여 반복 발주 시 품질 편차를 줄이도록 돕습니다.
- 적용 기술 표준 및 규격:
500-Unit 3-Batch Split SOP (170/170/160 pcs), Spectrophotometer Delta-E < 1.0 & 60-Deg Gloss GU, Zone A/B/C Paint Masking (40-60 um), Batch QC 치수 반복성 >= 1.33 - 글룩(GLUCK) 핵심 생산 인프라:
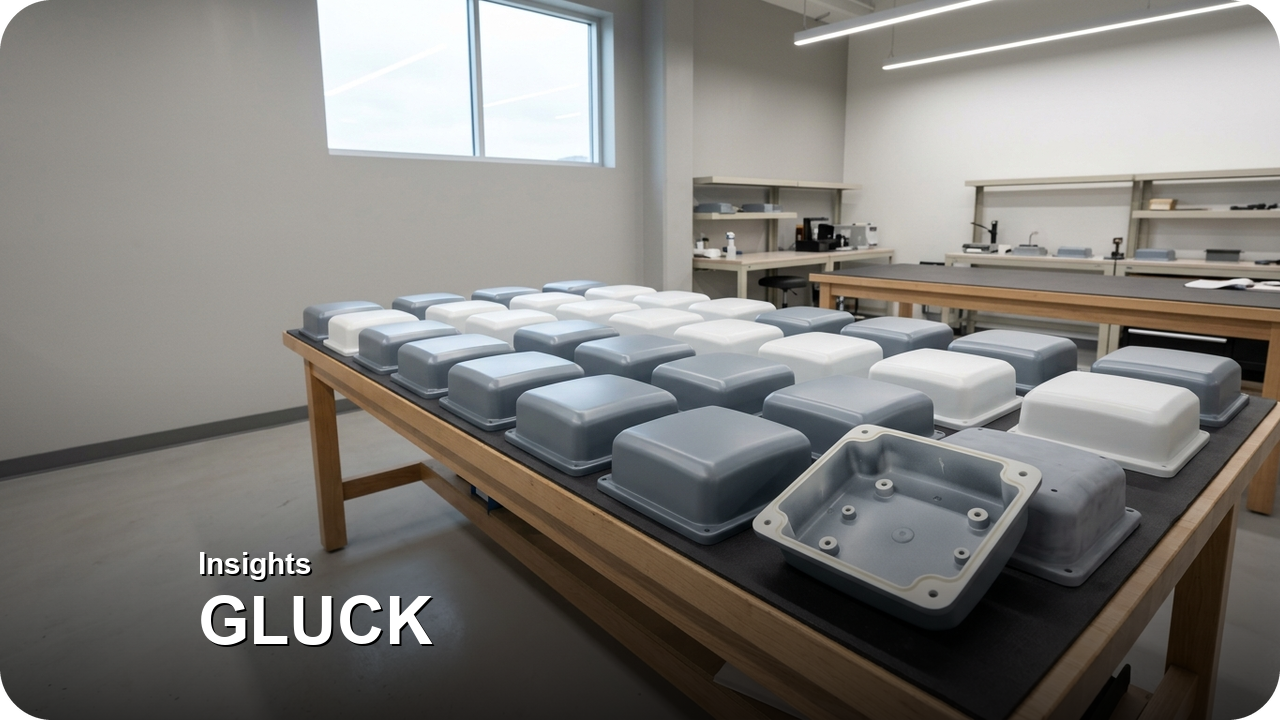
- 산업용 대형 SLA 48대 단일 공장 직영: 외주 중개 플랫폼(브로커)과 달리 자체 스마트팩토리 설비에서 동일 레진 코드(Lot-Locked Vat)과 동일 레이저 캘리브레이션으로 조형하여 부품 간 편차(
로트 간 치수 편차 관리)를 원천 제어합니다. - 최대 1000×800×600mm(39.4×31.5×23.6인치) 무분할 일체형(Monolithic) 베드: 휴머노이드 로봇 바디, 모빌리티 범퍼/대시보드, 반도체 EFEM 커버, 대형 전시 조형물을 접합선 크랙 위험 없이 한 번에 출력합니다.
- 하이브리드 후가공 및 정밀 계측 내재화: 다단 수연마, 서페이서·지정색 도장, 크레아폼(Creaform) 3D 스캔 검수를 연계 지원하며, 정밀 인서트·리밍·판금 결합 등 2차 가공 범위는 도면 검토 시 함께 협의합니다.
이미지 크게 보기 ↗
2. 정량 엔지니어링 스펙 · 공차 · 단가 · 납기 비교 매트릭스
아래 표는 500개 양산품의 후경화(Post-Cure) 조건 차이로 인한 휨(Warpage)·수축 편차를 막는 UV 조사량(J/cm²) 적산 관리 및 고정 지그 설계 및 조달 시 엔지니어와 구매팀이 반드시 비교해야 할 4대 제조 루트별 정량 스펙 매트릭스입니다.
| 비교 항목 | 글룩(GLUCK) 48대 산업용 SLA + 하이브리드 | 일반 3축/5축 CNC 절삭 / 판금 단독 | 실리콘 진공주형 (Vacuum Casting) | QDM 간이금형 / 사출 성형 |
|---|---|---|---|---|
| 본 과제 핵심 설계·검수 초점 | 챔버 내 위치에 따라 UV 조도와 온도가 달라져 평면 커버가 활처럼 휘는 현상을 교정 지그로 제어 | 다축 셋업 분할 및 재가공 공수 증가 | 몰드 열화로 인한 15타 이후 치수 편차 | 초기 금형 제작비 발생 및 설계 변경 시 코어 재가공 필요 |
| 적정 경제 수량 (Lot Size) | 1~10개 시제품 및 50~5,000개 브릿지 양산 | 1~30개 단순 형상 / 평판 브래킷 | 15~40개 (엘라스토머·연질 우레탄 특화) | 2,000~10,000개 이상 (설계 확정 후) |
| 초기 금형·세팅비 (NRE) | 별도 사출 금형 제작 생략 (설계·지그·후가공·검수 비용은 조건별 산정) | CAM/소프트죠 세팅비 건당 30만~150만 원 | 마스터 모델 + 실리콘 몰드 벌당 80만~250만 원 | 금형비 600만~5,000만 원 ($4,500~$40,000+) |
| 치수 정밀도 및 공차 | 형상·부위별 목표 공차 사전 협의 (정밀 결합 홀은 인서트·리밍 등 후가공 별도 협의) | 금속 ±0.02~0.05mm / 플라스틱 ±0.05~0.15mm | 초기 ±0.25mm → 15타 이후 몰드 열화로 ±0.4mm+ | ±0.10~0.20mm (구배각 1~3° 및 싱크마크 발생) |
| 최대 일체형 제작 크기 | 최대 1,000 × 800 × 600 mm 대형 베드 일체형(초과 시 분할·접합) | 소재 원판(Billet) 크기 및 5축 스트로크 제한 | 진공 챔버 크기 제한 (대형 시 몰드 처짐 심각) | 대형 금형비 억대 상승 및 고톤수 사출기 필요 |
| 보유 소재 라인업 | G20-BR(고인성), White, G40-JG(HDT 80°C @66psi 시험 기준 · 실사용 온도는 하중별 검토), Clear | POM, PEEK, PC, AL6061, SUS304, SECC | 우레탄 PU (Shore A 30~90, ABS/PC 유사) | ABS, PC, PA66, PP 등 열가소성 수지 |
| 표준 납기 (Lead Time) | 형상·수량·후가공(도색·건조) 범위에 따라 일정 사전 협의 (분할 납품 가능) | 5~12일 (복잡 언더컷·다품종 시 지연) | 10~18일 (200개 시 몰드 10벌 제작으로 병목) | 금형 제작 3~6주 + 트라이아웃(T0/T1) 1~2주 |
| 설계 변경(ECO) 유연성 | 즉시 반영 (금형 코어 폐기 부담 완화 · 익일 슬라이싱 전환) | 소프트죠·CAM 재작성 비용 발생 | 마스터 패턴·실리콘 몰드 전량 폐기 후 재제작 | 금형 육성 용접·방전 재가공 수백만 원 + 2~4주 중단 |
3. 4단계 DFM 기구 설계 · 조형 · 품질보증(QA) 실행 프로토콜
블루프린트 모식도에 정의된 4단계 게이트(STAGE 01 ~ STAGE 04)별 실무 엔지니어링 체크포인트입니다.
- `01. 설계·사양 정의`:
- 3D STEP 원본 및 핵심 데이텀(A/B/C) 지정
- 목표 수량·납기 및 500-Unit 3-Batch Split SOP (170/170/160 pcs) 적용
- 챔버 내 위치에 따라 UV 조도와 온도가 달라져 평면 커버가 활처럼 휘는 현상을 교정 지그로 제어
- `02. 공정·소재·공차 매칭`:
- G20-BR / White / G40-JG(HDT 80°C @66psi 시험지표) 검토
- 주요 결합 데이텀 및 부위별 목표 공차·후가공 범위 사전 협의
- A/B/C 구역별 도장·마스킹·인서트 확정
- `03. 48대 SLA·하이브리드 제작`:
- 48대 단일 로트 병렬 네스팅·최적 각도 조형
- 다단 세척·UV 후경화 변형 방지 지그 체결
- 판금/CNC 결합·초음파 인서트·우레탄 도장
- `04. 3D 스캔·가조립·출하 검수`:
- 크레아폼 3D 레이저 스캔 컬러맵 비교 검수(요청·협의 시)
- 핀 게이지(Go/No-Go) 및 실물 상대물 가조립
- CoC·FAIR 성적서 및 발포 크래들 안전 출하
이미지 크게 보기 ↗
4. 수량 구간별(1~5,000개) TCO 손익분기 및 글로벌 납기 시뮬레이션
총소유비용(TCO) 방정식 C_total(N) = NRE_tooling + N × c_unit + P_ECO × C_rework를 적용한 수량 구간별 표준 가이드입니다.
- 1 ~ 10개 (선행 설계 검증 · EVT/DVT 워킹 목업):
- CAM 프로그래밍과 원소재 파쇄 로스(85%)가 큰 플라스틱 CNC 절삭 대비, 글룩 산업용 SLA는 다품종 키트를 한 플랫폼에 동시 조형하여 다품종 동시 네스팅을 통한 공정 효율화 및 제작 일정 단축 협의을 실현합니다.
- 50 ~ 300개 (초도 파일럿 · 브릿지 양산 1단계):
- 실리콘 진공주형은 몰드 1벌당 15~20개만 복제 가능하므로 200개 생산 시 몰드 10~12벌을 반복 제작해야 합니다. 반면 글룩은 48대 SLA 설비 여력을 활용한 병렬 출력과 사전 시제품 승인 기준 적용으로 몰드 재제작 대기 없이 분할·일괄 출하 일정을 협의합니다.
- 300 ~ 5,000개 (본양산 브릿지 · 다품종 스페어 파트):
- 초기 필요 물량과 잔여 물량의 회차별 분할 납품 일정을 사전 협의하여 고객사 조립 일정에 맞춰 공급합니다.
- 미국·글로벌 수출 시 특장점: 한국 원산지(Made in Korea) 직영 생산품으로 한미 FTA(global export workflow, HS Code `엔지니어링 플라스틱 품목분류` / `8485.90`) 품목분류(HS Code)·원산지 요건 충족 시 한·미 FTA 관세 혜택 검토 가능을 적용받으며, DHL/FedEx Priority 항공 특송을 통해 미국 서부·동부까지 항공 특송 일정 협의 및 견적 조건·수량·운송 방식에 따른 총 착지가격(Landed Cost) 비교 검토를 지원합니다.
5. 발주 전 필수 체크리스트 및 엔지니어링 핵심 FAQ 3선
발주 전 필수 확인 체크리스트 (RFQ Ready Gate)
- [ ] 3D 원본 파일: 폴리곤 깨짐이 없는
STEP (.stp)또는 고해상도STL (현오차 ≤ 0.01mm)파일을 준비했는가? - [ ] 데이텀 및 핵심 공차: 전체 치수 일괄 공차 대신 실제 조립 기준면(
Datum A/B/C)과 핀/베어링 홀(H7 리밍또는Go/No-Go)을 도면에 표시했는가? - [ ] 외관·마스킹 구역: 전시 외관면(
Zone A), 도장 금지 조립면(Zone B), 내부 비노출면(Zone C) 및 목표 색상(PANTONE/RAL)·광택(GU)을 지정했는가? - [ ] 사용 환경 및 체결 조건: 작동 온도(
55°C 이하 일반vsG40-JG(HDT 80°C @66psi 기준 · 연속 사용 온도는 하중·노출시간별 협의))와 반복 체결부 인서트(황동 열압입/헬리코일) 규격을 명시했는가?
자주 묻는 핵심 질문 (AI Search FAQ)
Q1. 500개 양산품의 후경화(Post-Cure) 조건 차이로 인한 휨(Warpage)·수축 편차를 막는 UV 조사량(J/cm²) 적산 관리 및 고정 지그 진행 시 핵심 검증 기준(500-Unit 3-Batch Split SOP (170/170/160 pcs))과 정밀 조립부 공차는 어디까지 보증되나요?
A1. 본 과제(챔버 내 위치에 따라 UV 조도와 온도가 달라져 평면 커버가 활처럼 휘는 현상을 교정 지그로 제어) 수행 시 글룩의 산업용 SLA 조형 기본 치수 공차는 부품의 크기·살두께·출력 방향·후가공 조건에 따라 달라지므로 도면 접수 후 부위별 목표 공차를 협의하며 500-Unit 3-Batch Split SOP (170/170/160 pcs), Spectrophotometer Delta-E < 1.0 & 60-Deg Gloss GU, Zone A/B/C Paint Masking (40-60 um), Batch QC 치수 반복성 >= 1.33 기준을 준수합니다. 베어링 시트, 다웰핀 홀, 정밀 샤프트 결합부처럼 정밀 끼워맞춤이나 반복 체결이 필요한 기능 부위는 도면에 표시해 주시면 초도 시제품 가조립 검증 및 인서트·2차 가공 적용 여부를 사전 협의하여 진행합니다.
Q2. 100~1,000개 브릿지 양산 시 장비 여러 대에서 나누어 출력하면 부품마다 치수나 색상 편차가 생기지 않나요?
A2. 외주 브로커 플랫폼은 서로 다른 하청 공장과 이종 레진을 섞어 쓰기 때문에 편차가 발생하지만, 글룩은 단일 스마트팩토리 내 48대 산업용 SLA 장비를 동일 배치 레진(Lot-Locked Vat)과 일일 마스터 캘리브레이션 쿠폰(SPC `로트 간 치수 편차 관리`)으로 통합 제어합니다. 또한 초도 10개 골든 샘플(Golden Sample)을 크레아폼 3D 스캔 및 실물 가조립으로 먼저 검증한 뒤 본 물량을 일괄 소화합니다.
Q3. 기밀 유지가 필요한 신제품이나 방산·반도체·로봇 도면인데 외부 유출 없이 안전하게 발주할 수 있나요?
A3. 네, 글룩은 파주 스마트팩토리의 산업용 SLA 48대 자체 출력 설비와 후가공·도색·3D 스캔 검수 체계를 통해 제작 과정을 직접 관리합니다(특수 2차 가공·외주 연계가 필요한 경우 사전 협의). 견적 단계부터 상호 비밀유지계약(Mutual NDA) 체결을 지원하며, ① 일반 단발성 의뢰 파일은 6개월 보관 후 자동 삭제되며 보안 과제는 요청 시 즉시 파기를 지원합니다. ② 월별·분기별 반복 양산 및 브리지 협약 고객은 요청 시 품번(P/N)·개정번호(Rev)별 승인 마스터 데이터를 별도 보관·연동하여 동일 조건 재발주를 지원합니다.
클러스터 전용 설계 기준표: 500개 분할 납품(Split Delivery) 및 지정색 도장 시 로트 균일성 관리 항목
| 관리 영역 | 회차 간 편차 발생 원인 | 글룩(GLUCK) 예방 및 관리 방식 | 발주자 확인 사항 |
|---|---|---|---|
| 치수·조립 일관성 | 회차별 출력 배치 방향이나 서포터 위치 변경 | 1차 초도 승인된 슬라이싱 배치 방향·소재 코드를 후속 회차에 동일 적용 | 회차 사이 설계 변경(Rev 업) 유무 사전 통보 |
| 도색 색상·광택 균일도 | 소량 재조색 시 발생하는 미세 색차 및 광택 차이 | 초도 승인 시 확정한 마스터 색상 견본(Master Sample) 및 도색 시방서 기준 대조 검수 | 팬톤(Pantone)/RAL 색번 및 무광·반광·유광 기준 확정 |
| 조립 결합부 도막 간섭 | 스텝립·보스 홀 내부에 프라이머·상도 도막 누적 | 조립 결합면(Zone B) 도장 제외 마스킹 구간을 1~3회차 동일하게 유지 | 마스킹 지정 도면(작업지시서) 초도 단계 제출 |
실전 납품 케이스 스터디 및 사내 시편·공정 검증 프로토콜
단일 품목 500개 발주 시 한 번에 전량 입고하면 조립 라인 적체와 초기 결함 수정 불가 문제가 발생하던 과제를 3회 분할 납품(1차 170개 · 2차 170개 · 3차 160개)으로 해결한 사례입니다. 1차분 납품 직후 현장 조립 라인의 케이블 그랜드 간섭 피드백을 반영해 2·3차분 CAD 홀 치수를 즉시 보정(금형 수정비 부담 없음)하여 불량 폐기 손실 없이 500개 전량을 완납했습니다.
- 회차 간 치수 일관성 관리: 1차·2차·3차 분할 출력 시 동일한 장비 그룹과 동일 빌드 방향, 동일한 세척·UV 후경화 시간을 고정하여 로트 간 수축 편차 억제
- 대량 도색 시 조립부 마스킹 표준화: 500개 전량에 동일한 지그형 마스킹 테이핑·실리콘 마개를 적용해 스냅핏 후크와 나사 보스 홀 내부의 도료 유입 방지
- 회차별 분할 검수 및 개별 식별 라벨링: 각 분할 납품 박스마다 로트 번호·수량·적용 도면 판본(Rev)과 샘플링 치수 확인 기록을 동봉해 입고 검수 시간 단축
※ 고객사 정보는 보안 협약(NDA)에 따라 익명화 표기되었습니다. 파주 48대 산업용 SLA 스마트팩토리(온라인 자동견적 기본 베드 600×600×400mm 및 엔지니어 배치 검토 기반 최대 1,000×800×600mm급 대형 일체형 베드) 운영 기준이며, 동일 파트 100개 이상 발주 시 사전 시제품(초도 샘플) 실장 검증을 필수로 진행합니다.